01
ウッドフィラメントの物性
スペイン、ヨーロッパ、米国、中国のメーカーが公開している 10 件のデータシート を基にしたデータです。確認日: 2026年10月26日。 網掛けの帯は公表値の中央値、色の細い線は個々のデータシートを表します。目盛りはライブラリー全体で共通なので、素材どうしをひと目で比べられます。
ノズル温度 °C · 9 件のデータシート
190–220 °C 範囲 150–240
ベッド温度 °C · 9 件のデータシート
50–60 °C 範囲 0–70
密度 g/cm³ · 10 件のデータシート
1.19 g/cm³ 範囲 1.15–1.3
ガラス転移温度(Tg) °C · 2 件のデータシート
57 °C 範囲 54–60
HDT(0.45 MPa) °C · 6 件のデータシート
55 °C 範囲 48–63
ビカット軟化温度 °C · 6 件のデータシート
57 °C 範囲 48–65
引張強さ MPa · 10 件のデータシート
32 MPa 範囲 21–47
引張弾性率 MPa · 8 件のデータシート
2,689 MPa 範囲 900–3,600
破断伸び % · 8 件のデータシート
6 % 範囲 1–15
曲げ強さ MPa · 4 件のデータシート
49 MPa 範囲 30–55
曲げ弾性率 MPa · 4 件のデータシート
2,910 MPa 範囲 1,400–3,200
乾燥温度 °C · 2 件のデータシート
52 °C 範囲 50–55
乾燥時間 h · 1 件のデータシート
8 h 範囲 8–8
スペイン · 0 ヨーロッパ · 8 米国 · 0 中国 · 2 帯: 公表値の中央値
02
ウッドフィラメントの造形温度とプリント設定
| 項目 | 一般的な値 | データシートの範囲 |
|---|---|---|
| ノズル | 190–220 °C | 150–240 °C |
| ベッド | 50–60 °C | 0–70 °C |
| 造形速度 | 40–100 mm/s | 20–250 mm/s |
| 乾燥温度 | 52 °C | 50–55 °C |
| 乾燥時間 | 8 h | 8–8 h |
難易度 低 PLAと同じように造形できますが、ノズルはやや太めにします。
密閉型プリンター 不要 2 / 2 件のデータシート
硬化ノズル 不要 2 / 2 件のデータシート
印刷前の乾燥 52 °C
· 8 h 湿気を吸った状態のスプール向けに、メーカーが示している値です。
03
ウッドPLAとPLA、マットPLA、ブロンズPLAの比較
各素材のデータシートの中央値です。素材をクリックすると、全体の範囲を確認できます。
04
ウッドPLAフィラメント1スプールの長さ
データシートの密度の中央値(1.19 g/cm³)で計算しています。実際のスプールは、直径の公差によって数メートル前後する場合があります。
ウッドフィラメントとは
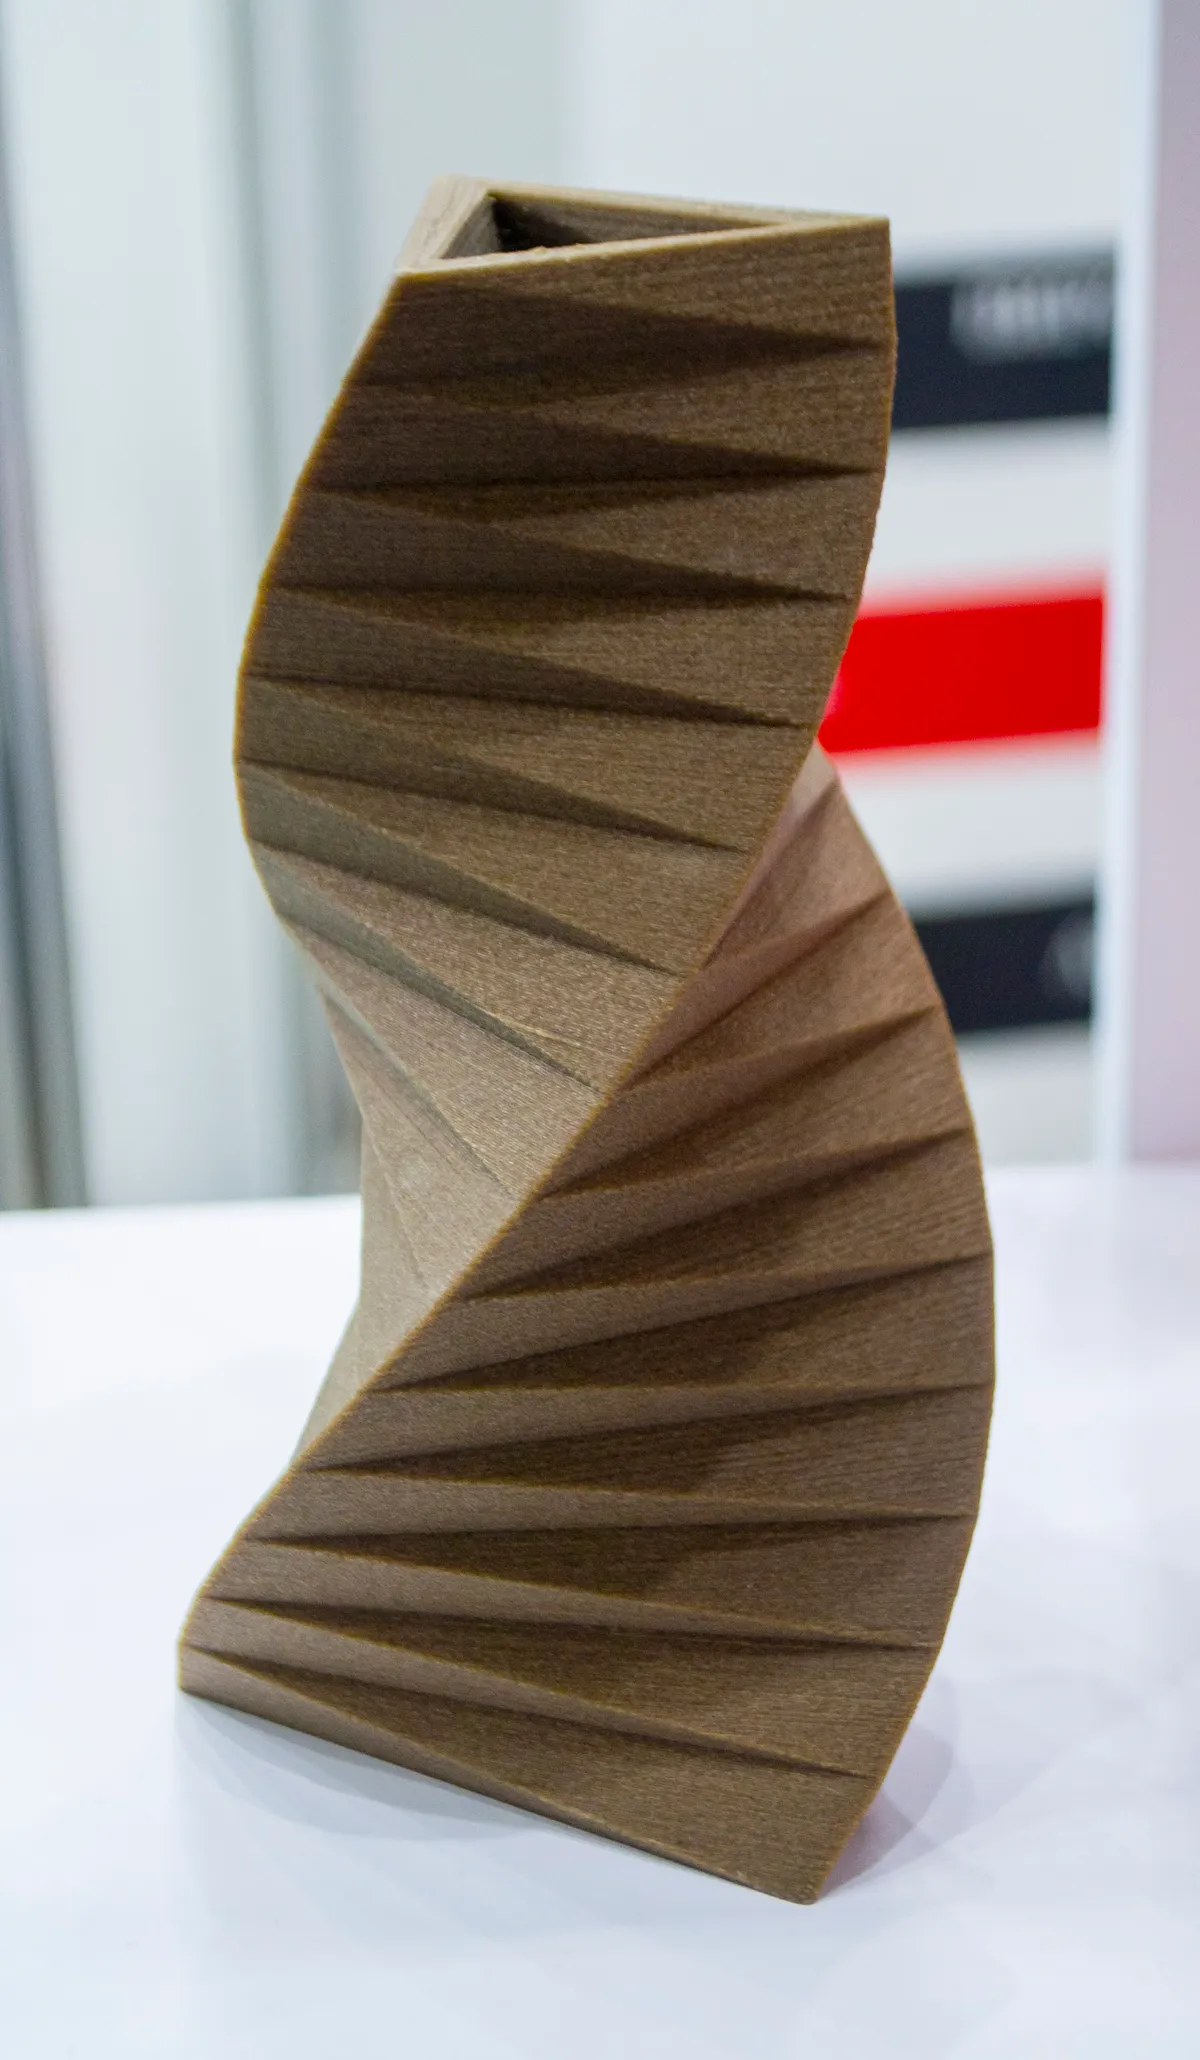
ウッドフィラメントは複合材です。PLA(PHAを混ぜることもあります)を母材に、木の粒子や繊維を混ぜています。仕上がった部品は、木の色、手触り、香りまで持ち、研磨、染色、ニス塗りができます。装飾品、模型、フィギュア、取っ手、手作り風にしたい小物に使われます。
分析した10件のデータシートでは、ノズル190–220 °C、ベッド50–60 °Cで造形し、ほぼPLAと同じです。そのうちの一部は、木の代わりにコルクを使った種類で、挙動は似ています。
ウッドフィラメントとPLAの比較
- 機械的強度は低い: 引張強さの中央値は32 MPaに下がり、無充填のPLAの約50 MPaより低く、伸びは6 %です。
- 耐熱性は同じ: 母材はPLAのままで、0.45 MPaでのHDTの中央値は55 °Cです。
- 吸湿が多い: 木は吸湿性があり、データシートの1件は飽和吸水率1.25 %と、PLAよりはるかに高い値を示しています。
- 密度は近い: 中央値は1.19 g/cm³で、直径1.75 mm・1 kgのスプールで約350メートルです。
ウッドフィラメントを詰まらせずに造形する方法
- 直径0.5 mm以上のノズル。 木の粒子は、特に長時間の造形で、直径0.4 mmのノズルを詰まらせることがあります。カタログで明記しているメーカーもあります。
- 熱いノズルの中でフィラメントを止めたままにしない。 木が焦げて炭化物ができ、詰まりの原因になります。
- 温度で遊ぶ: 範囲の上限寄りで造形すると色が濃くなり、下限寄りでは明るくなります。層ごとに温度を変えると、木目のように見せられます。
- 乾燥: 記載のあるデータシートでは、52 °Cを勧めています。
造形したウッド部品の仕上げ
研磨は簡単で、中目から始めて細目で終えます。木と同じように、水性や油性の染料、ニスが使えますが、仕上がりは充填量の割合によります。オイルやワックスを塗ると、色を引き立てる半つや消しの仕上がりになります。
FAQ
ウッドフィラメントについてよくある質問
ウッドフィラメントは何度で造形しますか。
データシートの中央値は、ノズルが190–220 °C、ベッドが50–60 °Cで、PLAと同じです。温度を上げると、色が濃くなります。
ウッドフィラメントに硬化ノズルは必要ですか。
通常は必要ありません。木はカーボンファイバーほど研磨性が高くないからです。ただし、詰まりを避けるため、直径0.5 mm以上のノズルを使うのがよいでしょう。