素材ライブラリー
3Dプリンター用フィラメントの種類と選び方
FDM方式の3Dプリントで使う素材を一つのライブラリーにまとめました。比較表は、メーカーのデータシートに基づき、温度、密度、強度、乾燥条件で並べ替えられます。
フィラメントのファミリー
フィラメントの種類 比較表
各素材のデータシートの中央値です。列見出しを押すと並べ替え、ファミリーで絞り込めます。
| PLA PLA | 192–230 | 40–60 | 1.23 | 61 | 50 | 50 | 不要 | 43 |
|---|---|---|---|---|---|---|---|---|
| PETG PETG | 230–260 | 65–80 | 1.27 | 80 | 48 | 65 | 不要 | 27 |
| PCTG PCTG | 250–270 | 90–110 | 1.23 | 81 | 44 | 75 | 推奨 | 6 |
| CPE コポリエステル | 250–275 | 75–85 | 1.2 | 90 | 50 | 60 | — | 5 |
| ABS ABS | 235–260 | 90–100 | 1.04 | 105 | 39 | 80 | 推奨 | 15 |
| ASA ASA | 240–270 | 90–102 | 1.07 | 102 | 44 | 80 | 推奨 | 15 |
| PC ポリカーボネート | 260–280 | 90–110 | 1.19 | 126 | 60 | 75 | 推奨 | 18 |
| PA ナイロン | 250–270 | 85–100 | 1.11 | 66 | 50 | 90 | 推奨 | 13 |
| PP ポリプロピレン | 222–248 | 90–105 | 0.93 | -31 | 19 | 50 | 推奨 | 5 |
| HDPE HDPE | 240–290 | 80–100 | 1.1 | — | 29 | — | 推奨 | 1 |
| TPU TPU | 220–240 | 50–60 | 1.2 | -27 | 30 | 65 | 不要 | 36 |
| PVA PVA | 195–222 | 30–65 | 1.19 | 68 | 45 | 80 | 不要 | 6 |
| HIPS HIPS | 230–248 | 85–102 | 1.04 | 100 | 25 | — | 推奨 | 5 |
| CF カーボンファイバー | 235–260 | 60–82 | 1.25 | 66 | 56 | 60 | 不要 | 37 |
| GF ガラスファイバー | 250–270 | 82–95 | 1.23 | 90 | 59 | 75 | 推奨 | 16 |
| WD ウッドPLA | 190–220 | 50–60 | 1.19 | 57 | 32 | 52 | 不要 | 10 |
| Cu ブロンズPLA | 195–220 | 50–55 | 2.3 | 60 | 25 | — | — | 3 |
| Al メタリックPLA | 200–230 | 50–60 | 1.21 | 60 | 45 | 50 | — | 1 |
| ESD 導電性・ESD | 230–260 | 60–80 | 1.23 | 95 | 55 | 55 | 推奨 | 13 |
| FR 難燃 V-0 | 235–260 | 80–100 | 1.22 | 126 | 40 | 78 | 推奨 | 15 |
| SLK シルクPLA | 210–230 | 50–60 | 1.22 | 59 | 50 | 50 | — | 5 |
| MT マットPLA | 190–230 | 40–60 | 1.31 | 60 | 37 | 50 | 不要 | 7 |
| PVB PVB | 205–225 | 70–75 | 1.1 | 70 | 50 | 50 | 不要 | 3 |
| PEEK PEEK・PEI | 365–400 | 125–135 | 1.3 | 162 | 90 | 130 | 必須 | 12 |
| GLW 蓄光 | 195–235 | 42–52 | 1.25 | 59 | 36 | 52 | — | 4 |
| HS 高速PLA | 195–230 | 40–60 | 1.24 | 63 | 41 | 50 | 不要 | 10 |
数値はメーカーが公表している値の中央値です。リンク先のページでは、全体の範囲と、各数値の根拠となるデータシートの件数を確認できます。
すべての素材
- ノズル
- 192–230 °C
- ベッド
- 40–60 °C
- g/cm³
- 1.23
- ノズル
- 230–260 °C
- ベッド
- 65–80 °C
- g/cm³
- 1.27
- ノズル
- 250–270 °C
- ベッド
- 90–110 °C
- g/cm³
- 1.23
- ノズル
- 250–275 °C
- ベッド
- 75–85 °C
- g/cm³
- 1.2
- ノズル
- 235–260 °C
- ベッド
- 90–100 °C
- g/cm³
- 1.04
- ノズル
- 240–270 °C
- ベッド
- 90–102 °C
- g/cm³
- 1.07
- ノズル
- 260–280 °C
- ベッド
- 90–110 °C
- g/cm³
- 1.19
- ノズル
- 250–270 °C
- ベッド
- 85–100 °C
- g/cm³
- 1.11
- ノズル
- 222–248 °C
- ベッド
- 90–105 °C
- g/cm³
- 0.93
- ノズル
- 240–290 °C
- ベッド
- 80–100 °C
- g/cm³
- 1.1
- ノズル
- 220–240 °C
- ベッド
- 50–60 °C
- g/cm³
- 1.2
- ノズル
- 195–222 °C
- ベッド
- 30–65 °C
- g/cm³
- 1.19
- ノズル
- 230–248 °C
- ベッド
- 85–102 °C
- g/cm³
- 1.04
- ノズル
- 235–260 °C
- ベッド
- 60–82 °C
- g/cm³
- 1.25
- ノズル
- 250–270 °C
- ベッド
- 82–95 °C
- g/cm³
- 1.23
- ノズル
- 190–220 °C
- ベッド
- 50–60 °C
- g/cm³
- 1.19
- ノズル
- 195–220 °C
- ベッド
- 50–55 °C
- g/cm³
- 2.3
- ノズル
- 200–230 °C
- ベッド
- 50–60 °C
- g/cm³
- 1.21
- ノズル
- 230–260 °C
- ベッド
- 60–80 °C
- g/cm³
- 1.23
- ノズル
- 235–260 °C
- ベッド
- 80–100 °C
- g/cm³
- 1.22
- ノズル
- 210–230 °C
- ベッド
- 50–60 °C
- g/cm³
- 1.22
- ノズル
- 190–230 °C
- ベッド
- 40–60 °C
- g/cm³
- 1.31
- ノズル
- 205–225 °C
- ベッド
- 70–75 °C
- g/cm³
- 1.1
- ノズル
- 365–400 °C
- ベッド
- 125–135 °C
- g/cm³
- 1.3
- ノズル
- 195–235 °C
- ベッド
- 42–52 °C
- g/cm³
- 1.25
- ノズル
- 195–230 °C
- ベッド
- 40–60 °C
- g/cm³
- 1.24
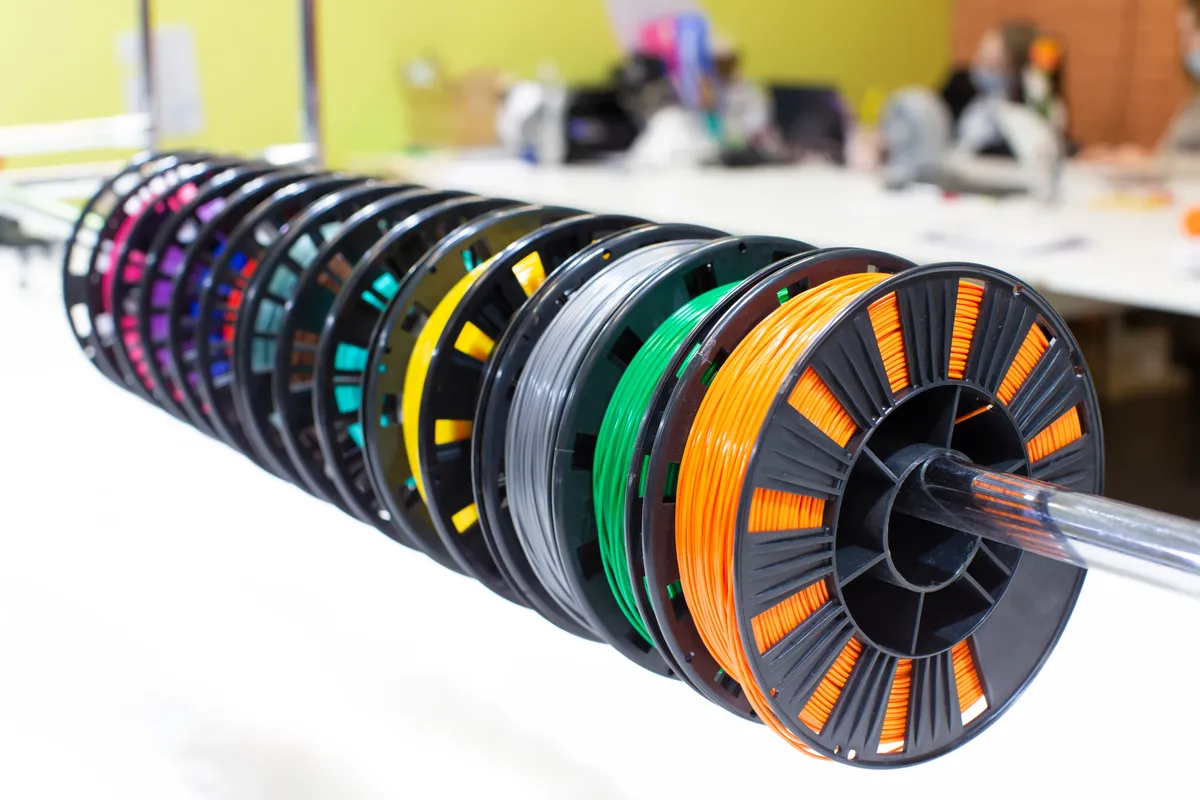
3Dプリンター用フィラメントの選び方
数値を見る前に、次の3つの質問で選択肢の大半は絞り込めます。
- プリンターは開放型ですか、密閉型ですか。 開放型なら、現実的な候補は PLA、PETG、TPU です。ABS や ナイロン のように冷えるときに収縮する素材は、反りを防ぐために密閉チャンバーが必要です。
- その部品は何に耐える必要がありますか。 熱、日光、衝撃、摩擦、曲げ、湿気などです。要求によって合うファミリーが変わり、比較表のガラス転移温度(Tg)は、素材が軟化し始めるまでにどれだけの熱に耐えられるかを示す最初の目安になります。
- どんな仕上がりを求めますか。 マット、光沢、半透明、木のような質感、金属のような質感などです。特殊な仕上がりのものは、多くがPLAに充填材や添加剤を加えたものです。
フィラメントの種類を部品の用途別に選ぶ
| 部品の用途 | おすすめの素材 | 理由 |
|---|---|---|
| 試作品、模型、装飾品 | PLA | 最も造形しやすく、精度が高く、仕上がりの種類も豊富です |
| 日常使いの機能部品 | PETG | 密閉型のプリンターがなくても、PLAより粘り強く耐熱性も高い素材です |
| 熱のかかる部品 | ABS | より高い温度に耐え、研磨や平滑化処理もできます |
| 歯車、ヒンジ、摩擦のかかる部品 | ナイロン | 粘り強く、摩耗に強く、摩擦係数が低い素材です |
| ケース、パッキン、曲げる部品 | TPU | 柔軟で弾力があり、元の形に戻ります |
| 複雑なオーバーハングのサポート | PVA または HIPS | 水(PVA)またはリモネン(HIPS)に溶け、造形物を取り出せます |
| 木や金属のような仕上がり | ウッドPLA、ブロンズPLA | PLAを母材に、繊維や金属粉を充填した素材です |
フィラメントの直径は1.75 mmと2.85 mmのどちらか
直径は自分で選ぶものではなく、エクストルーダーの仕様で決まります。家庭用プリンターの大半は直径1.75 mmのフィラメントを使います。2.85 mm(3 mmとして売られることもあります)は、一部の業務用機種や旧型のモデルで使われます。2つの直径に互換性はありません。注意したいのは、メーカーが示す直径公差です。スプールの途中で直径が変動すると、積層ごとの材料の量にばらつきが出ます。
フィラメントの乾燥と湿気対策
ほとんどのフィラメントは空気中の湿気を吸い、その度合いは素材によって大きく違います。湿ったフィラメントは、ノズルから出るときにパチパチと音を立て、糸引きや気泡が出て、造形物が弱くなります。特に敏感なのはナイロン、PVA、TPUで、PETGも影響を受けます。ライブラリーの各ページには、メーカーが示す乾燥温度と乾燥時間を載せています。保管には、乾燥剤を入れた密閉袋か密閉ケースが理想的です。
フィラメントと食品への接触
メーカーが「原料は食品接触の規制に適合している」と表明していても、造形した部品が食品用になるわけではありません。積層の隙間に汚れや細菌がたまり、ノズルから金属が混ざることがあり、着色料も認証されているとは限りません。食品に触れる器具には、認証された素材とステンレス製ノズルを使い、表面を食品用のコーティングで封じてください。あるいは、乾いたものに触れる使い方や、使い捨てに限るのが無難です。
このライブラリーのデータの作り方
各ページは、スペイン、ヨーロッパの他の国、米国、中国にある複数のフィラメントメーカーの公式データシート(TDS)をまとめたものです。各データシートから、メーカーが示す数値と、記載がある場合は試験方法を記録します。全データシートから中央値と全体の範囲を計算します。中央値は出発点として使え、範囲を見ればメーカーによって素材がどれだけ違うかが分かります。
メーカーが公表する機械的特性は、必ずしも互いに比較できるとは限りません。射出成形した試験片で測る会社もあれば、造形した試験片を向きを変えて測る会社もあります。そのため、各ページには各数値の根拠となるデータシートの件数を示しています。特定の製品については、必ずその製品自身のデータシートに従ってください。
フィラメントの種類についてよくある質問
最も造形しやすいフィラメントはどれですか。
PLAです。低い温度で造形でき、冷えても収縮がほとんどなく、密閉型のプリンターも、多くの場合は加熱ベッドも必要ありません。