Właściwości filamentu drewnianego
Dane pochodzą z 10 kart technicznych producentów z Hiszpanii, Europy, Stanów Zjednoczonych i Chin, sprawdzonych dnia 26 października 2026. Zacieniowany pasek wskazuje medianę deklarowanych wartości, a każda kolorowa kreska to osobna karta. Skale są takie same w całej bibliotece, więc materiały można porównywać na pierwszy rzut oka.
Temperatura druku filamentu drewnianego i parametry drukowania
| Parametr | Typowa wartość | Zakres w kartach |
|---|---|---|
| Dysza | 190–220 °C | 150–240 °C |
| Stół | 50–60 °C | 0–70 °C |
| Prędkość druku | 40–100 mm/s | 20–250 mm/s |
| Temperatura suszenia | 52 °C | 50–55 °C |
| Czas suszenia | 8 h | 8–8 h |
PLA drewno a PLA, PLA matowy i PLA brąz: porównanie
Mediany z kart technicznych każdego materiału. Kliknij materiał, aby zobaczyć jego pełny zakres.
Metry filamentu PLA drewno na szpuli
Obliczone na podstawie mediany gęstości z kart technicznych (1,19 g/cm³). Rzeczywiste szpule mogą się różnić o kilka metrów z powodu tolerancji średnicy.
Czym jest filament drewniany
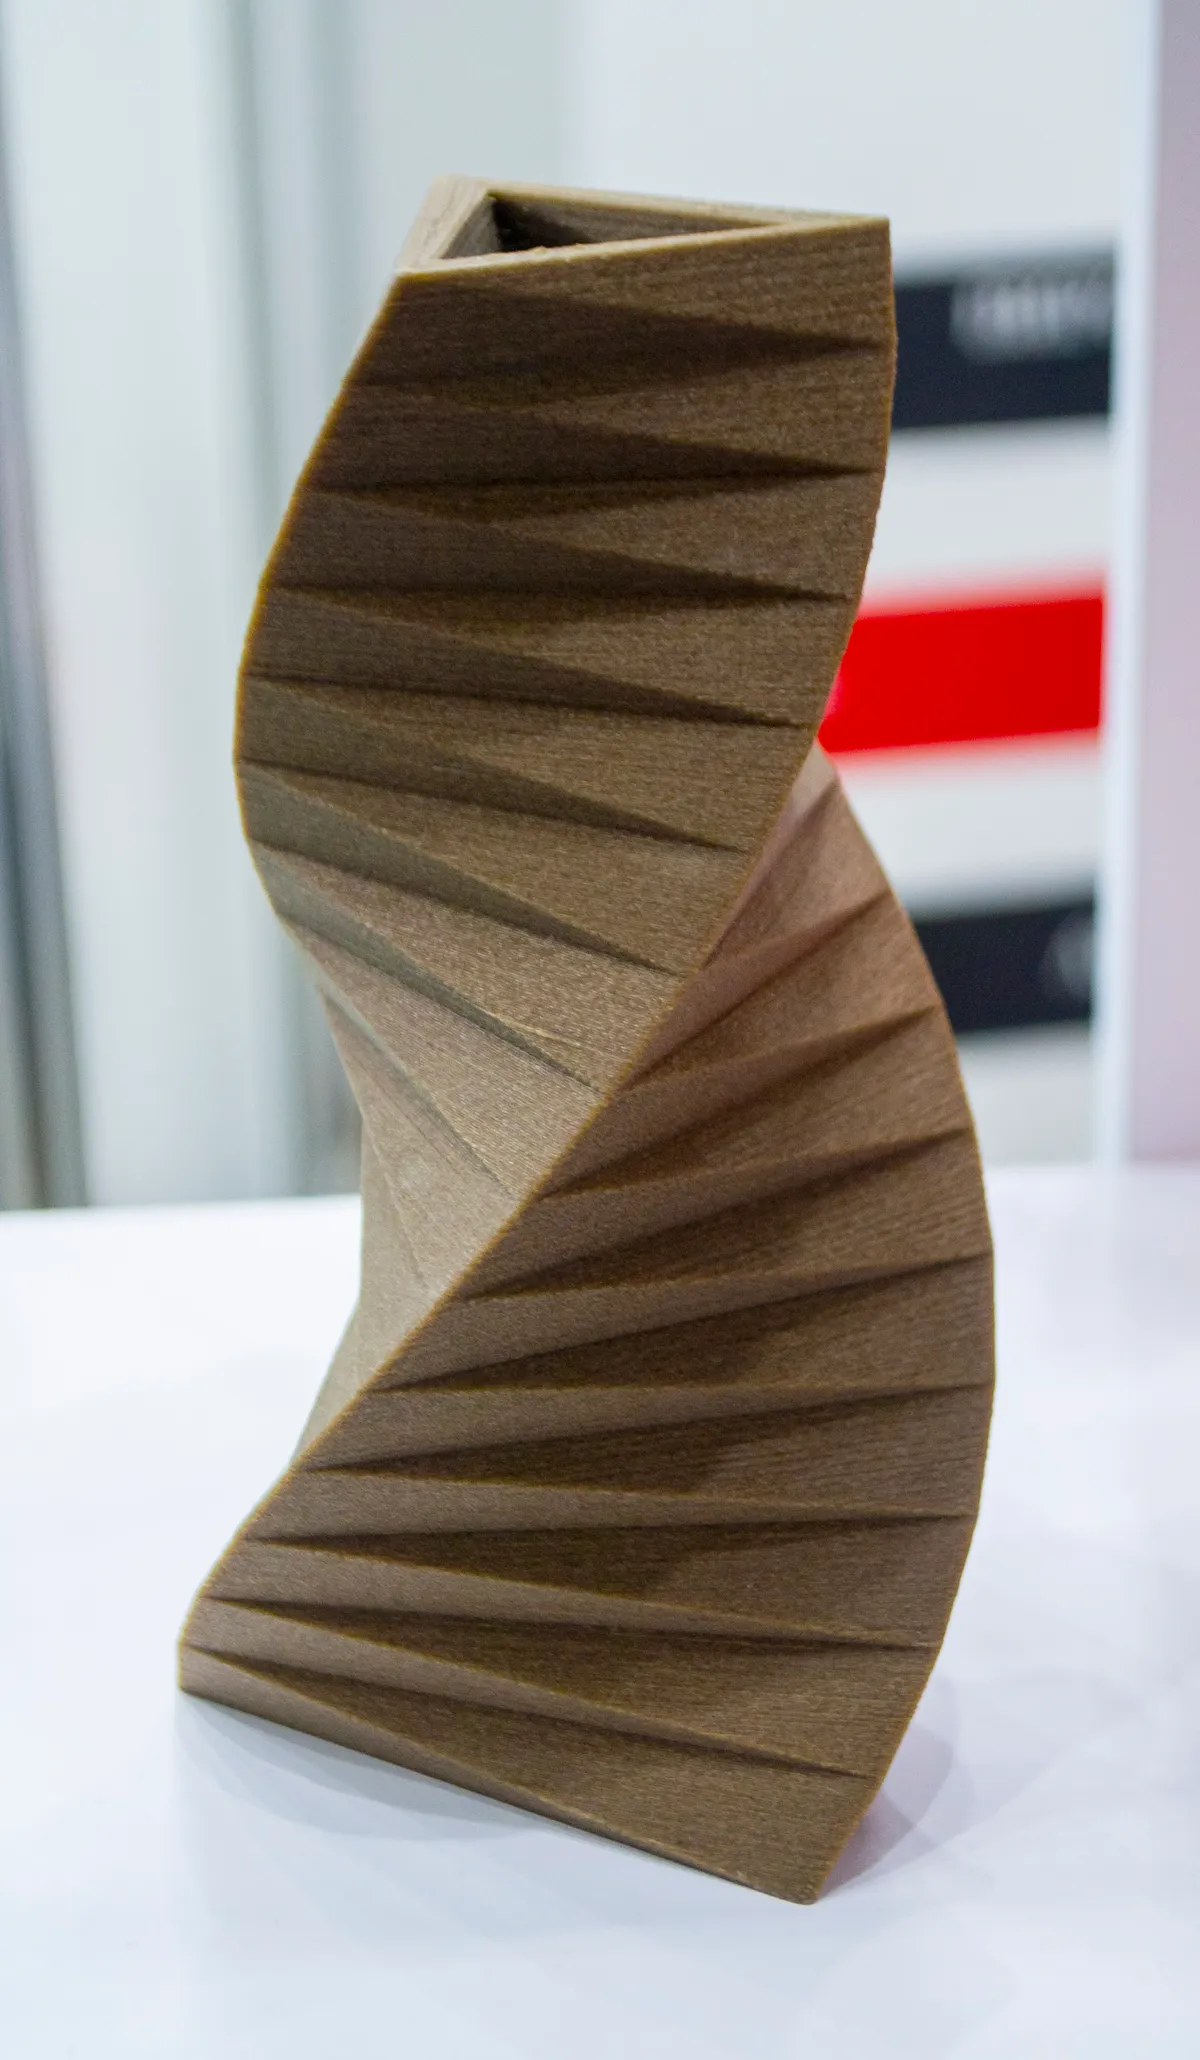
Filament drewniany to kompozyt: baza z PLA, czasem zmieszana z PHA, napełniona cząstkami lub włóknami drewna. Wydruki mają kolor, fakturę, a nawet zapach drewna i można je szlifować, barwić i lakierować. Stosuje się go do dekoracji, makiet, figurek, rączek i przedmiotów, które mają wyglądać rzemieślniczo.
10 przeanalizowanych kart technicznych podaje druk z dyszą w 190–220 °C i stołem w 50–60 °C, praktycznie jak PLA. Niektóre z nich dotyczą wariantów z korkiem zamiast drewna, które zachowują się podobnie.
Filament drewniany a PLA
- Mniejsza wytrzymałość mechaniczna: mediana wytrzymałości na rozciąganie spada do 32 MPa, wobec około 50 MPa dla PLA bez napełniacza, a wydłużenie do 6 %.
- Ta sama odporność na ciepło: baza nadal to PLA, z medianą HDT przy 0,45 MPa wynoszącą 55 °C.
- Większa chłonność wilgoci: drewno jest higroskopijne; jedna z kart deklaruje nasycenie wodą 1,25%, znacznie powyżej PLA.
- Podobna gęstość: mediana 1,19 g/cm³, więc szpula 1 kg o średnicy 1,75 mm daje około 350 metrów.
Jak drukować filament drewniany bez zatkań
- Dysza 0,5 mm lub większa. Cząstki drewna mogą zatkać dyszę 0,4 mm, zwłaszcza przy długich wydrukach. Niektórzy producenci wyraźnie wskazują to w katalogu.
- Nie zostawiaj filamentu w gorącej dyszy. Drewno się przypieka i tworzy nagar, który zatyka.
- Baw się temperaturą: druk w górnej części zakresu przyciemnia odcień; w dolnej wychodzi jaśniejszy. Zmienianie jej między warstwami imituje słoje.
- Suszenie: karty, które je podają, zalecają 52 °C.
Wykończenie wydrukowanych elementów drewnianych
Szlifuje się je łatwo, zaczynając od średniego ziarna i kończąc na drobnym. Przyjmują bejce wodne lub spirytusowe i lakiery, tak jak drewno, choć wynik zależy od proporcji napełniacza. Olej lub wosk daje satynowe wykończenie, które podkreśla kolor.
Najczęstsze pytania o filament drewniany
W jakiej temperaturze drukuje się filament drewniany?
Mediana z kart technicznych to 190–220 °C na dyszy i 50–60 °C na stole, jak dla PLA. Podniesienie temperatury przyciemnia kolor.
Czy filament drewniany wymaga utwardzanej dyszy?
Zwykle nie, ponieważ drewno nie jest tak ścierne jak włókno węglowe. Warto natomiast użyć dyszy 0,5 mm lub większej, by uniknąć zatkań.