Biblioteca de materiales
Tipos de filamento para impresora 3D
Todos los materiales de impresión 3D FDM en una biblioteca, con un comparador que ordena por temperatura, densidad, resistencia o secado según las fichas técnicas de los fabricantes.
Familias de filamentos 3D
Uso general
Fáciles de imprimir en cualquier impresora abierta. Prototipos, piezas decorativas y funcionales sin calor.
Técnicos
Termoplásticos de ingeniería: más temperatura, más tenacidad y más exigencia de máquina.
Flexibles
Elastómeros que se doblan y recuperan la forma. Se miden por su dureza Shore.
Soporte
Materiales que se disuelven o se separan para liberar voladizos imposibles.
Compuestos
Matriz plástica cargada con fibras, madera o polvo metálico. Cambian el acabado y desgastan la boquilla.
Comparador de tipos de filamento
Mediana de las fichas técnicas de cada material. Pulsa en una columna para ordenar y filtra por familia.
| PLA PLA | 192–230 | 40–60 | 1,23 | 61 | 50 | 50 | No hace falta | 43 |
|---|---|---|---|---|---|---|---|---|
| PETG PETG | 230–260 | 65–80 | 1,27 | 80 | 48 | 65 | No hace falta | 27 |
| PCTG PCTG | 250–270 | 90–110 | 1,23 | 81 | 44 | 75 | No hace falta | 6 |
| CPE Copoliéster | 250–275 | 75–85 | 1,2 | 90 | 50 | 60 | — | 5 |
| ABS ABS | 235–260 | 90–100 | 1,04 | 105 | 39 | 80 | Necesaria | 15 |
| ASA ASA | 240–270 | 90–102 | 1,07 | 102 | 44 | 80 | Necesaria | 15 |
| PC Policarbonato | 260–280 | 90–110 | 1,19 | 126 | 60 | 75 | Necesaria | 18 |
| PA Nylon | 250–270 | 85–100 | 1,11 | 66 | 50 | 90 | Recomendada | 13 |
| PP Polipropileno | 222–248 | 90–105 | 0,93 | -31 | 19 | 50 | Recomendada | 5 |
| HDPE HDPE | 240–290 | 80–100 | 1,1 | — | 29 | — | Recomendada | 1 |
| TPU TPU | 220–240 | 50–60 | 1,2 | -27 | 30 | 65 | No hace falta | 36 |
| PVA PVA | 195–222 | 30–65 | 1,19 | 68 | 45 | 80 | No hace falta | 6 |
| HIPS HIPS | 230–248 | 85–102 | 1,04 | 100 | 25 | — | Recomendada | 5 |
| CF Fibra de carbono | 235–260 | 60–82 | 1,25 | 66 | 56 | 60 | No hace falta | 37 |
| GF Fibra de vidrio | 250–270 | 82–95 | 1,25 | 90 | 59 | 75 | No hace falta | 16 |
| WD PLA madera | 190–220 | 50–60 | 1,19 | 57 | 32 | 50 | No hace falta | 10 |
| Cu PLA bronce | 195–220 | 50–55 | 2,3 | 60 | 25 | — | No hace falta | 3 |
| Al PLA aluminio | 200–230 | 50–60 | 1,21 | 60 | 45 | 50 | — | 1 |
| ESD Conductivo y ESD | 230–260 | 60–80 | 1,23 | 95 | 55 | 55 | No hace falta | 13 |
| FR Ignífugo V-0 | 235–260 | 80–100 | 1,22 | 126 | 40 | 78 | Recomendada | 15 |
| SLK PLA seda | 210–230 | 50–60 | 1,22 | 59 | 50 | 50 | No hace falta | 5 |
| MT PLA mate | 190–230 | 40–60 | 1,3 | 60 | 37 | 50 | No hace falta | 7 |
| PVB PVB | 205–225 | 70–75 | 1,1 | 70 | 50 | 50 | — | 3 |
| PEEK PEEK y PEI | 370–400 | 125–135 | 1,3 | 162 | 90 | 110 | Necesaria | 12 |
| GLW Fosforescente | 195–235 | 42–52 | 1,25 | 59 | 36 | 52 | — | 4 |
| HS PLA alta velocidad | 195–230 | 40–60 | 1,24 | 63 | 41 | 50 | No hace falta | 10 |
Los valores son medianas de lo que declaran los fabricantes. Cada ficha enlazada muestra el rango completo y cuántas hojas técnicas hay detrás de cada dato.
Qué filamento elegir según el uso
Las valoraciones de las fichas de material, ordenadas por aplicación. Cada nombre lleva a la explicación y a sus fuentes.
Mejor filamento para exterior y sol
Recomendados
- ASA ASA Su punto fuerte: aguanta el sol y la intemperie
También sirven
Mejor filamento para piezas con calor
Recomendados
- ABS ABS No se dobla hasta cerca de los 95 °C
- ASA ASA Empieza a ablandarse hacia los 96 °C
- PC Policarbonato Más que el ABS y el ASA: HDT de 112 °C
- PA Nylon Mucho calor con poca carga, bastante menos con mucha
- GF Fibra de vidrio Alta con nylon, polipropileno o PEEK, justa con PCTG
- PEEK PEEK y PEI La más alta de la biblioteca: HDT de 148 °C
También sirven
PETG, PCTG, Copoliéster, Polipropileno, TPU, HIPS, Fibra de carbono, Conductivo y ESD, Ignífugo V-0
Mejor filamento para piezas que reciben golpes
Recomendados
- PCTG PCTG Mucho más tenaz que el PETG
- CPE Copoliéster Muy tenaz, más que el PETG del mismo fabricante
- ABS ABS Muy tenaz, por encima del PETG y del PLA
- ASA ASA Más tenaz que el PETG, a la par del ABS
- PC Policarbonato Más tenaz que el PETG, sobre todo en sus mezclas
- PA Nylon Muy tenaz, y más aún con algo de humedad
- PP Polipropileno Muy tenaz, también entre capas
- TPU TPU No se parte: se deforma y recupera la forma
También sirven
PETG, HIPS, Fibra de carbono, Fibra de vidrio, Conductivo y ESD, Ignífugo V-0, PVB
Mejor filamento resistente a químicos y aceites
Recomendados
- PA Nylon Muy buena con aceites y carburantes, mala con ácidos
- PP Polipropileno Muy buena con ácidos, bases y acetona
- TPU TPU Aguanta aceites y grasas, no la acetona ni ácidos
- PEEK PEEK y PEI Muy buena, con reservas en cetonas y combustibles
También sirven
PLA, PETG, PCTG, Copoliéster, ABS, ASA, Policarbonato, HIPS, Fibra de carbono, Fibra de vidrio, PLA madera, PLA aluminio, Ignífugo V-0, PLA seda, PLA mate, Fosforescente, PLA alta velocidad
Filamento más fácil de imprimir
Recomendados
- PLA PLA Fácil: impresora abierta y cama templada o fría
- WD PLA madera Como un PLA, pero con boquilla más ancha
- Al PLA aluminio Fácil: se imprime como un PLA normal
- SLK PLA seda Fácil, con la boquilla algo más caliente que el PLA
- MT PLA mate Fácil, en impresora abierta y a buena velocidad
- PVB PVB Fácil, en impresora abierta y con ventilador
- HS PLA alta velocidad Fácil, y rinde más en impresoras rápidas
También sirven
PETG, PCTG, Copoliéster, TPU, HIPS, Fibra de carbono, Fibra de vidrio, PLA bronce, Conductivo y ESD, Ignífugo V-0, Fosforescente
Filamento con menos olor para imprimir en casa
Recomendados
- PLA PLA Poco olor, según nueve fichas
- PETG PETG Poco olor
- PCTG PCTG Poco olor, aunque pocas fichas lo tratan
- CPE Copoliéster Poco olor y sin estireno, según las fichas
- TPU TPU Sin olor según las fichas que lo mencionan
- PVA PVA Poco olor
También sirven
ASA, Policarbonato, Nylon, Polipropileno, Fibra de carbono, Fibra de vidrio, PLA madera, PLA bronce, Conductivo y ESD, Ignífugo V-0, PLA seda, PVB, PEEK y PEI, Fosforescente, PLA alta velocidad
| PLA PLA | Baja. Flojo: solo una ficha declara mejora frente a UV | Baja. Se ablanda hacia los 56 °C | Baja. Frágil el estándar, mucho mejor en las versiones tenaces | Media. Bien con agua y aceites, mal con ácidos fuertes | Alta. Fácil: impresora abierta y cama templada o fría | Alta. Poco olor, según nueve fichas |
|---|---|---|---|---|---|---|
| PETG PETG | Media. Aceptable, pero inferior a la del ASA | Media. Empieza a ablandarse hacia los 69 °C | Media. Más tenaz que el PLA, menos que el ASA | Media. Bien con agua, mal con acetona y ácidos fuertes | Media. Fácil en impresora abierta, con algunos ajustes | Alta. Poco olor |
| PCTG PCTG | Baja. Sin datos fiables: solo una ficha lo menciona | Media. Empieza a ablandarse hacia los 76 °C | Alta. Mucho más tenaz que el PETG | Media. Buena según las fichas, pero sin tabla que la detalle | Media. Como un PETG, pero a más temperatura | Alta. Poco olor, aunque pocas fichas lo tratan |
| CPE Copoliéster | Baja. Ninguna ficha declara resistencia UV | Media. Empieza a ablandarse hacia los 80 °C | Alta. Muy tenaz, más que el PETG del mismo fabricante | Media. Pocos datos químicos y sensible a la humedad | Media. Como un PETG, pero con más temperatura | Alta. Poco olor y sin estireno, según las fichas |
| ABS ABS | Baja. Floja: para exterior, mejor ASA | Alta. No se dobla hasta cerca de los 95 °C | Alta. Muy tenaz, por encima del PETG y del PLA | Media. Bien con agua y ácidos débiles, mal con acetona | Baja. Exigente: cama muy caliente e impresora cerrada | Baja. Huele: imprímelo en un sitio ventilado |
| ASA ASA | Alta. Su punto fuerte: aguanta el sol y la intemperie | Alta. Empieza a ablandarse hacia los 96 °C | Alta. Más tenaz que el PETG, a la par del ABS | Media. Aguanta aceites y grasas, no la acetona | Baja. Exige impresora cerrada y cama muy caliente | Media. Sin datos de olor, pide ventilación |
| PC Policarbonato | Baja. Ninguna ficha la declara y dos avisan de que amarillea | Alta. Más que el ABS y el ASA: HDT de 112 °C | Alta. Más tenaz que el PETG, sobre todo en sus mezclas | Media. Bien con aceites, mal con ácidos fuertes y alcohol | Baja. Exigente: mucha temperatura y cámara cerrada | Media. Pocos datos: solo una ficha lo declara sin olor |
| PA Nylon | Baja. Casi ninguna ficha la reclama. Para sol, mejor ASA | Alta. Mucho calor con poca carga, bastante menos con mucha | Alta. Muy tenaz, y más aún con algo de humedad | Alta. Muy buena con aceites y carburantes, mala con ácidos | Baja. Exigente: seco, caliente y con impresora cerrada | Media. Las fichas no lo describen |
| PP Polipropileno | Baja. Ninguna ficha la declara y una avisa de que amarillea | Media. Se ablanda hacia los 80 °C, y antes con carga | Alta. Muy tenaz, también entre capas | Alta. Muy buena con ácidos, bases y acetona | Baja. Difícil: pide una cama preparada para PP | Media. Sin datos de olor en las fichas |
| HDPE HDPE | Baja. Difícil, aunque su ficha promete que deforma menos | |||||
| TPU TPU | Media. Aceptable, mejor si la ficha declara resistencia UV | Media. Hasta unos 60 a 70 °C, y flexible bajo cero | Alta. No se parte: se deforma y recupera la forma | Alta. Aguanta aceites y grasas, no la acetona ni ácidos | Media. Fácil si es 95A y hay extrusor directo | Alta. Sin olor según las fichas que lo mencionan |
| PVA PVA | Baja. Sin protección UV, pero apenas importa en un soporte | Baja. Se ablanda hacia los 55 °C | Baja. Se disuelve en agua y absorbe mucha humedad del aire | Baja. Multimaterial, filamento seco y una pareja compatible | Alta. Poco olor | |
| HIPS HIPS | Baja. Ninguna ficha la declara | Media. Se ablanda hacia los 86 °C | Media. Algo menos que el PETG y menos que el ABS | Media. Aguanta el agua, el limoneno lo disuelve | Media. Como el ABS, mejor con la impresora cerrada | Baja. Una ficha avisa de que desprende estireno |
| CF Fibra de carbono | Media. Lo decide la matriz: solo el ASA-CF lo declara | Media. Lo marca la matriz: HDT de 54–265 °C | Media. Parecida a su plástico base en casi todas las marcas | Media. La de su matriz: mal con cetonas y ácidos fuertes | Media. Como su matriz, pero con boquilla endurecida | Media. Pocos datos: depende del plástico base |
| GF Fibra de vidrio | Baja. Lo decide la matriz: solo el ASA con vidrio la declara | Alta. Alta con nylon, polipropileno o PEEK, justa con PCTG | Media. Parecida al PETG y casi siempre menor que su base | Media. La de su matriz: mal con ácidos fuertes | Media. Como su matriz, con boquilla endurecida | Media. Pocos datos: depende del plástico base |
| WD PLA madera | Baja. Flojo: ninguna ficha lo propone para exterior | Baja. Se ablanda hacia los 55 °C, como el PLA | Baja. Por debajo del PETG, cerca o por debajo del PLA | Media. Como el PLA con químicos, pero absorbe más agua | Alta. Como un PLA, pero con boquilla más ancha | Media. Huele a madera, según cinco fichas |
| Cu PLA bronce | Baja. Ninguna ficha lo propone para exterior | Baja. Como el PLA, salvo con tratamiento térmico | Media. Como un PLA, pero lento y con boquilla resistente | Media. Poco olor según una ficha, las otras no lo dicen | ||
| Al PLA aluminio | Baja. Su ficha avisa de que amarillea con el sol | Baja. Se ablanda hacia los 56 °C, como el PLA | Media. Bien con agua y gasolina, mal con ácidos fuertes | Alta. Fácil: se imprime como un PLA normal | ||
| ESD Conductivo y ESD | Baja. Solo la versión de ASA declara resistencia UV | Media. Depende de la base: de 55 a 142 °C de HDT | Media. Como su base, con pocos ensayos para comparar | Media. Como su base, con boquilla de 0,4 mm o mayor | Media. Las fichas no dicen nada del olor | |
| FR Ignífugo V-0 | Media. Depende de la versión: solo tres fichas la declaran | Media. Según la base, de 55 a 125 °C de HDT | Media. Parecida a su base en cuatro de seis comparaciones | Media. Bien con agua y aceites, mal con ácidos fuertes | Media. Como su base: los de PC piden cámara caliente | Media. Pocos datos: una sin olor, otra pide ventilar |
| SLK PLA seda | Baja. Flojo: ninguna ficha declara protección UV | Baja. Se ablanda hacia los 55 °C, como el PLA | Baja. Frágil, igual o algo peor que el PLA normal | Media. Solo una ficha la detalla, y coincide con el PLA | Alta. Fácil, con la boquilla algo más caliente que el PLA | Media. Sus fichas no hablan del olor |
| MT PLA mate | Baja. Dos fichas anuncian mejora UV, sin ensayo publicado | Baja. Como el PLA: se ablanda hacia los 58 °C | Baja. Como el PLA estándar, con mucha diferencia entre marcas | Media. Como el PLA: mal con ácidos, bases fuertes y cetonas | Alta. Fácil, en impresora abierta y a buena velocidad | |
| PVB PVB | Baja. Sin datos a favor, y una ficha avisa de amarilleo | Baja. Se ablanda pronto, hacia los 59 °C | Media. Parecida a la del PETG con entalla | Baja. El alcohol lo ataca, el agua no | Alta. Fácil, en impresora abierta y con ventilador | Media. Las fichas no hablan del olor |
| PEEK PEEK y PEI | Baja. Sin datos claros: las fichas se contradicen | Alta. La más alta de la biblioteca: HDT de 148 °C | Baja. Menos tenaz que el PETG en los ensayos comparables | Alta. Muy buena, con reservas en cetonas y combustibles | Baja. Difícil: cámara calefactada y boquilla a 370–400 °C | Media. Las fichas no hablan del olor |
| GLW Fosforescente | Baja. Floja: ninguna ficha la declara | Baja. Como el PLA: se ablanda hacia los 55 °C | Baja. La del PLA: el pigmento no la cambia | Media. Como el PLA: mal con ácidos fuertes y acetona | Media. Como su base, con boquilla endurecida o de rubí | Media. Sin olor según una ficha, sin más datos |
| HS PLA alta velocidad | Baja. Flojo, igual que el PLA estándar | Baja. Se ablanda hacia los 56 °C, como el PLA | Baja. Parecida al PLA, con diferencias entre marcas | Media. Como el PLA: bien con agua, mal con ácidos fuertes | Alta. Fácil, y rinde más en impresoras rápidas | Media. Sin datos claros: solo una ficha lo da por inodoro |
Valoraciones orientativas a partir de las fichas técnicas de los fabricantes. Pueden variar según fabricante, mezcla y parámetros de impresión. Un guion indica que las fichas no dan base para valorar. Consulta la hoja técnica de tu bobina.
Guías y herramientas
Todos los materiales
- Boquilla
- 192–230 °C
- Cama
- 40–60 °C
- g/cm³
- 1,23
- Boquilla
- 230–260 °C
- Cama
- 65–80 °C
- g/cm³
- 1,27
- Boquilla
- 250–270 °C
- Cama
- 90–110 °C
- g/cm³
- 1,23
- Boquilla
- 250–275 °C
- Cama
- 75–85 °C
- g/cm³
- 1,2
- Boquilla
- 235–260 °C
- Cama
- 90–100 °C
- g/cm³
- 1,04
- Boquilla
- 240–270 °C
- Cama
- 90–102 °C
- g/cm³
- 1,07
- Boquilla
- 260–280 °C
- Cama
- 90–110 °C
- g/cm³
- 1,19
- Boquilla
- 250–270 °C
- Cama
- 85–100 °C
- g/cm³
- 1,11
- Boquilla
- 222–248 °C
- Cama
- 90–105 °C
- g/cm³
- 0,93
- Boquilla
- 240–290 °C
- Cama
- 80–100 °C
- g/cm³
- 1,1
- Boquilla
- 220–240 °C
- Cama
- 50–60 °C
- g/cm³
- 1,2
- Boquilla
- 195–222 °C
- Cama
- 30–65 °C
- g/cm³
- 1,19
- Boquilla
- 230–248 °C
- Cama
- 85–102 °C
- g/cm³
- 1,04
- Boquilla
- 235–260 °C
- Cama
- 60–82 °C
- g/cm³
- 1,25
- Boquilla
- 250–270 °C
- Cama
- 82–95 °C
- g/cm³
- 1,25
- Boquilla
- 190–220 °C
- Cama
- 50–60 °C
- g/cm³
- 1,19
- Boquilla
- 195–220 °C
- Cama
- 50–55 °C
- g/cm³
- 2,3
- Boquilla
- 200–230 °C
- Cama
- 50–60 °C
- g/cm³
- 1,21
- Boquilla
- 230–260 °C
- Cama
- 60–80 °C
- g/cm³
- 1,23
- Boquilla
- 235–260 °C
- Cama
- 80–100 °C
- g/cm³
- 1,22
- Boquilla
- 210–230 °C
- Cama
- 50–60 °C
- g/cm³
- 1,22
- Boquilla
- 190–230 °C
- Cama
- 40–60 °C
- g/cm³
- 1,3
- Boquilla
- 205–225 °C
- Cama
- 70–75 °C
- g/cm³
- 1,1
- Boquilla
- 370–400 °C
- Cama
- 125–135 °C
- g/cm³
- 1,3
- Boquilla
- 195–235 °C
- Cama
- 42–52 °C
- g/cm³
- 1,25
- Boquilla
- 195–230 °C
- Cama
- 40–60 °C
- g/cm³
- 1,24
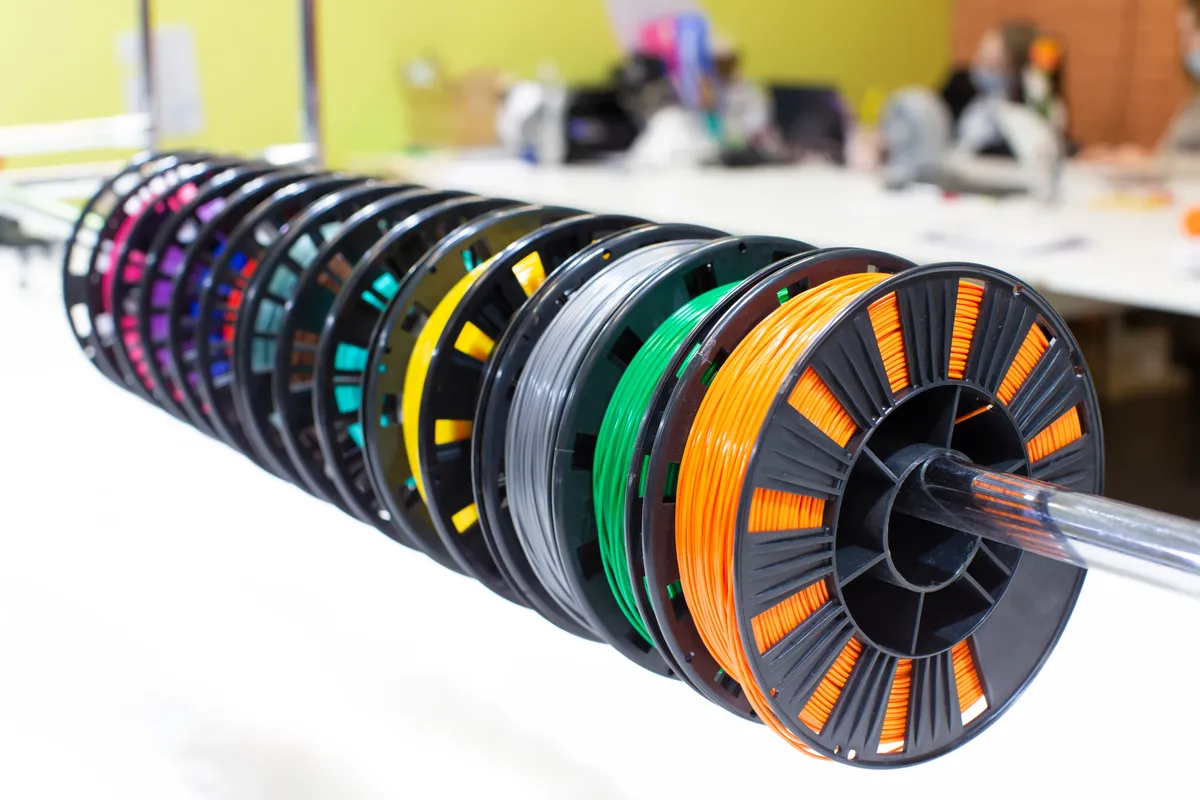
Cómo elegir el tipo de filamento para tu impresora 3D
Hay tres preguntas que descartan la mayoría de opciones antes de mirar ninguna cifra.
- ¿Tu impresora es abierta o cerrada? En una impresora abierta, lo razonable es moverse entre PLA, PETG y TPU. Los materiales que encogen al enfriarse, como el ABS o el nylon, necesitan una cámara cerrada para no deformarse.
- ¿Qué va a soportar la pieza? Calor, sol, golpes, roce, flexión o humedad. Cada exigencia apunta a una familia distinta, y la temperatura de transición vítrea (Tg) del comparador es la primera pista de cuánto calor aguanta un material antes de ablandarse.
- ¿Qué acabado buscas? Mate, brillante, translúcido, con aspecto de madera o de metal. Los acabados especiales suelen ser PLA con cargas o aditivos.
Materiales de impresión 3D según el uso de la pieza
| Uso de la pieza | Material recomendado | Por qué |
|---|---|---|
| Prototipos, maquetas y decoración | PLA | El más fácil de imprimir, con buena precisión y muchos acabados |
| Piezas funcionales de uso diario | PETG | Más tenaz y resistente al calor que el PLA sin necesitar impresora cerrada |
| Piezas que trabajan al calor | ABS | Aguanta más temperatura y se puede lijar y alisar |
| Engranajes, bisagras y piezas con roce | Nylon | Tenaz, resistente al desgaste y con bajo rozamiento |
| Fundas, juntas y piezas que se doblan | TPU | Flexible y elástico, recupera su forma |
| Soportes de voladizos complejos | PVA o HIPS | Se disuelven en agua (PVA) o en limoneno (HIPS) y liberan la pieza |
| Acabado de madera o de metal | PLA madera, PLA bronce | Matriz de PLA con carga de fibra o polvo metálico |
Filamento de 1,75 o 2,85 mm: qué diámetro usar
El diámetro no lo eliges tú, lo decide tu extrusor. La gran mayoría de impresoras domésticas usan filamento de 1,75 mm. El de 2,85 mm (a veces vendido como 3 mm) lo usan algunas impresoras de gama profesional y modelos más antiguos. Los dos diámetros no son intercambiables. Lo que sí conviene vigilar es la tolerancia de diámetro que declara el fabricante, porque las variaciones a lo largo de la bobina se traducen en capas con más o menos material.
Humedad y secado del filamento
Casi todos los filamentos absorben humedad del aire, unos mucho más que otros. Un filamento húmedo chisporrotea al salir de la boquilla, deja hilos y burbujas y da piezas más débiles. El nylon, el PVA y el TPU son de los más sensibles, y el PETG también lo nota. Cada ficha de la biblioteca recoge la temperatura y el tiempo de secado que indican los fabricantes. Para guardarlo, lo ideal es una bolsa o caja hermética con desecante.
Filamentos y contacto con alimentos
Que un fabricante declare que su materia prima cumple la normativa de contacto con alimentos no convierte en apta la pieza impresa. Las capas dejan rendijas donde se acumulan restos y bacterias, la boquilla puede aportar metales y los colorantes no siempre están certificados. Para utensilios que van a tocar comida conviene usar un material certificado, una boquilla de acero inoxidable y sellar la superficie con un recubrimiento apto para alimentos, o limitarse a usos en seco y de un solo uso.
Cómo se elaboran los datos de esta biblioteca
Cada ficha resume las hojas técnicas oficiales (TDS) de varios fabricantes de filamento de España, del resto de Europa, de Estados Unidos y de China. De cada hoja se anota el valor que declara el fabricante y, cuando lo indica, el método de ensayo. Con todas las hojas se calcula la mediana y el rango completo. La mediana sirve como punto de partida y el rango te dice cuánto varía el material de una marca a otra.
Las propiedades mecánicas que publican los fabricantes no siempre son comparables entre sí: unos ensayan probetas inyectadas y otros probetas impresas, en distintas orientaciones. Por eso cada ficha indica cuántas hojas hay detrás de cada dato. Para un producto concreto, manda siempre su propia ficha técnica.
Preguntas frecuentes sobre tipos de filamento
¿Cuál es el filamento más fácil de imprimir?
El PLA. Imprime a temperaturas bajas, apenas encoge al enfriarse y no necesita impresora cerrada ni, en muchos casos, cama caliente.