Propiedades del filamento nylon
Datos extraídos de 13 fichas técnicas de fabricantes de España, Europa, Estados Unidos y China, revisadas el 26 de octubre de 2026. La barra sombreada marca la mediana de los valores declarados y cada trazo de color es una ficha distinta. Las escalas son las mismas en toda la biblioteca, así que puedes comparar materiales a simple vista.
Temperatura del nylon y parámetros de impresión
| Parámetro | Valor habitual | Rango en las fichas |
|---|---|---|
| Boquilla | 250–270 °C | 235–290 °C |
| Cama | 85–100 °C | 25–110 °C |
| Velocidad de impresión | 30–70 mm/s | 3–200 mm/s |
| Temperatura de secado | 90 °C | 80–100 °C |
| Tiempo de secado | 8 h | 8–8 h |
Características del nylon según el uso: roce, calor, golpes y aceites
Cómo se comporta el nylon al sol, con calor, con golpes, con aceites y con la humedad, según lo que declaran sus 13 fichas técnicas. Cada propiedad lleva una valoración y la explicación de dónde sale.
| Propiedad | Valoración | En una frase |
|---|---|---|
| UV y exterior | Baja | Casi ninguna ficha la reclama. Para sol, mejor ASA |
| Temperatura de uso | Alta | Mucho calor con poca carga, bastante menos con mucha |
| Impacto | Alta | Muy tenaz, y más aún con algo de humedad |
| Rigidez | Algo flexible en seco, mucho más con humedad | |
| Química y humedad | Alta | Muy buena con aceites y carburantes, mala con ácidos |
| Alimentos | Solo una ficha lo declara y dos lo descartan | |
| Impresión | Baja | Exigente: seco, caliente y con impresora cerrada |
| Postprocesado | Dos fichas recomiendan recocerlo tras imprimir | |
| Olor y emisiones | Media | Las fichas no lo describen |
| Usos recomendados | Engranajes, cojinetes y piezas con roce o aceite |
| Situación | Mejor opción |
|---|---|
| Sol directo durante años | Mejor ASA. |
| Piezas que deben ser muy rígidas o mantener sus cotas con la humedad | Mejor nylon con fibra de carbono. |
| Contacto con ácidos o bases fuertes | — |
| Piezas con carga por encima de unos 50-70 °C | Revisa la HDT a 1,8 MPa de la ficha de tu bobina antes de elegirlo. |
| Impresora abierta y sin forma de secar la bobina | Mejor PETG. |
Resistencia UV del nylon y uso en exterior
Valoración Baja. Casi ninguna ficha la reclama. Para sol, mejor ASA
El nylon no está pensado para pasar años al sol. Sirve para piezas de exterior a la sombra o que se cambian cada cierto tiempo, pero sus fichas técnicas apenas lo respaldan para una pieza expuesta al sol directo de forma continua.
De las 13 fichas analizadas, solo una afirma que el material conserva sus propiedades después de recibir radiación ultravioleta. Otra advierte de que puede amarillear con la luz ultravioleta, y tres piden guardar la bobina lejos del sol, del calor y de la humedad. El resto no menciona los UV. Un mismo fabricante destaca la resistencia a los UV y a la intemperie en su ASA y no dice nada de ella en su nylon PA12.
Fuera de casa hay otro factor: la pieza absorbe la humedad del ambiente y eso cambia su rigidez, como se explica más abajo. Si la pieza va a estar al sol, elige ASA. Si necesitas nylon por el roce o los golpes, busca una bobina cuya ficha declare estabilización UV.
Qué temperatura aguanta el nylon
Valoración Alta. Mucho calor con poca carga, bastante menos con mucha
El dato más útil para saber cuánto calor aguanta una pieza es la temperatura de flexión bajo carga (HDT), que es la temperatura a la que una probeta con un peso empieza a doblarse. En el nylon, la mediana de las fichas es 119 °C con la carga pequeña de 0,45 MPa, a la altura del policarbonato y por encima del ABS, el ASA y el PETG. El punto de reblandecimiento Vicat queda en 144 °C. El rango entre fichas es amplio, 59–140 °C, y la cifra más baja es la de la única ficha de PA11.
Con la carga mayor, de 1,8 MPa, el resultado cambia mucho. Cinco de las seis fichas que dan ese ensayo bajan a entre 50 y 70 °C, y la sexta, un PA6, llega a 90 °C. Una pieza que apenas soporta esfuerzo aguanta mucho calor, pero una que trabaja con carga empieza a ceder bastante antes. Dos fichas anuncian una resistencia al calor de hasta 180 °C, una cifra que coincide con su punto Vicat y no con la temperatura a la que una pieza cargada empieza a doblarse, que en una de ellas es de 70 °C a 1,8 MPa. Otra ficha es más concreta: da 120 °C de temperatura de servicio continuo durante 20.000 horas y 160 °C como máximo durante 200 horas.
En la práctica sirve para piezas cerca de un motor o de una fuente de calor que no soporten mucha carga. Una ficha muestra un colector de admisión impreso para un coche de competición universitaria, y otra indica que resiste el agua caliente hasta 80 °C sin degradarse.
Resistencia al impacto del nylon
Valoración Alta. Muy tenaz, y más aún con algo de humedad
Los fabricantes miden el impacto con un péndulo que golpea una probeta. Sin entalla, la probeta está entera y la prueba mide cuánta energía absorbe antes de romperse. Con entalla, se le hace antes una pequeña muesca que simula una grieta.
Con entalla, el nylon supera al PETG en los tres fabricantes que ensayan los dos materiales de la misma forma. En uno aguanta el doble, en otro casi cuatro veces más y en el tercero más del doble que su PETG estándar, aunque queda por debajo de otro PETG de la casa con propiedades mecánicas mejoradas. Sin entalla, cuatro fichas indican que la probeta no llega a romperse, y dos de ellas lo mantienen a 30 y a 40 grados bajo cero. Hay una excepción: en un cuarto fabricante, el nylon seco absorbe menos energía sin entalla que su PETG y solo lo iguala después de acondicionarlo con humedad.
En este caso la humedad juega a favor. En las fichas que ensayan el material seco y después de absorber agua, la energía de impacto con humedad es entre 2,5 y 4 veces mayor. Es la otra cara de lo que pierde en rigidez. Por eso las fichas lo proponen para engranajes, cojinetes y piezas sometidas a esfuerzo constante.
Rigidez y flexibilidad del nylon, en seco y con humedad
Algo flexible en seco, mucho más con humedad
El nylon es un plástico algo flexible. Su módulo de tracción mediano, 1980 MPa, queda por debajo del PETG y del ABS y lejos del PLA, así que cede más que ellos cuando se le aplica fuerza. Su alargamiento a rotura mediano es 13 %, pero el rango entre fichas va de 2–100 %, porque unas miden el material inyectado y otras la pieza impresa. Tres fichas se limitan a decir que supera el 50 %.
Lo que más lo distingue es cuánto cambia con la humedad. Tres fichas indican que sus cifras mecánicas son del material seco, y las que ensayan también la pieza húmeda muestran la diferencia. En una, después de 48 horas en agua a 60 °C, el módulo cae de 2703 a 724 MPa y la resistencia a tracción de 78 a 34,3 MPa. En otra, después de 15 días al 50 % de humedad relativa, el módulo baja a la mitad y el alargamiento a rotura pasa del 8,4 al 245,3 %.
En la práctica, una pieza recién impresa y seca es más rígida que la misma pieza al cabo de un par de semanas en una habitación con humedad normal, que es justo lo que ensaya una de esas fichas. Si lo que importa es la rigidez o que la pieza conserve sus cotas, el nylon con fibra de carbono es mucho más rígido y estable. Si necesitas que se doble y recupere la forma, mejor TPU.
Resistencia del nylon a aceites, carburantes y humedad
Valoración Alta. Muy buena con aceites y carburantes, mala con ácidos
Ocho de las 13 fichas hablan de resistencia química y coinciden en lo principal. Seis destacan que aguanta bien los aceites, las grasas, los lubricantes o los carburantes, y ninguna dice lo contrario. Las dos tablas más completas lo dan por resistente también al agua y al alcohol. Con la acetona hay matices: una ficha de PA12 con fibra de aramida la incluye entre los productos que resiste muy bien, y otra da un resultado intermedio frente a las cetonas, la familia química de la acetona.
Su punto débil son los ácidos. Las tres fichas con tabla química dan una resistencia baja frente a ácidos y bases fuertes, y una la da baja incluso frente a los ácidos débiles. Ese mismo fabricante califica de buena la resistencia de su PETG a los ácidos débiles. Otra ficha indica que el cloroformo lo disuelve.
Con el agua pasa algo distinto. No lo ataca, pero el nylon la absorbe y eso cambia sus propiedades, como se ve más arriba. Un mismo fabricante da un 2,82 % de absorción de agua en equilibrio para su nylon frente al 0,54 % de su PETG. Entre tipos también hay diferencias: dos fichas de PA6 llegan al 3 % con un 50 % de humedad relativa y al 9,5 % sumergidas en agua, mientras que una de PA12 se queda en el 1,6 % en saturación. Más abajo tienes cómo secarlo.
¿El nylon es apto para alimentos?
Solo una ficha lo declara y dos lo descartan
Solo una de las 13 fichas afirma que el filamento cumple los requisitos para contacto con alimentos. Otras dos lo descartan de forma expresa: ese mismo fabricante no recomienda para alimentos su versión con fibra de aramida, y otro marca su PA12 como no conforme con la FDA, la agencia de alimentos de Estados Unidos. El resto no dice nada. Si la ficha de tu bobina no lo declara, no lo des por hecho.
Aunque el material la tenga, la pieza impresa no es apta automáticamente. Entre capa y capa quedan rendijas donde se acumulan restos que no se limpian igual que una superficie lisa, y el filamento pasa por la boquilla y el resto de la impresora, que no forman parte de esa certificación. Antes de usar una pieza con comida, pide al fabricante la declaración de conformidad y piensa en cómo la vas a limpiar.
Facilidad de impresión del nylon
Valoración Baja. Exigente: seco, caliente y con impresora cerrada
No es un filamento para empezar. Las fichas lo trabajan con una boquilla de 250–270 °C y una cama de 85–100 °C, aunque tres fichas se conforman con una cama de 25 a 50 °C. Siete piden o recomiendan imprimirlo con la impresora cerrada o tapada, una de ellas con la cámara a 55 °C, y ninguna dice que se pueda prescindir del cerramiento. Seis lo imprimen con el ventilador de capa apagado o como mucho al 30 %, y una lo pide al 40-60 %.
Su mayor manía es la humedad. Varias fichas piden secarlo antes de imprimir y tres piden guardarlo por debajo del 15 o el 20 % de humedad relativa. Con la boquilla no hay acuerdo: dos fichas de copoliamida avisan de que desgasta a menudo la boquilla de latón y recomiendan una de acero endurecido o de rubí, mientras que otras tres dicen que no hace falta. Tres fichas son de versiones formuladas para deformarse menos, y las dos que dan la contracción de molde la sitúan entre el 0,3 y el 1,6 %. Más abajo tienes cómo secarlo y cómo prepararlo para imprimir.
Postprocesado del nylon: recocido, soportes y lijado
Dos fichas recomiendan recocerlo tras imprimir
En el nylon, el recocido aparece como recomendación. Consiste en calentar la pieza en un horno durante un tiempo para mejorar sus propiedades. Dos fichas lo aconsejan después de imprimir, una a 80 °C durante 6 horas y otra a 70 °C durante 2 horas, y las dos recuecen sus probetas antes de ensayarlas. Ninguna dice cuánto mejora la pieza ni si cambian sus medidas, así que pruébalo antes con una pieza que no te importe.
Con los soportes hay que darse prisa. Esas mismas dos fichas avisan de que, si el propio nylon hace de soporte, hay que quitarlo antes de que absorba demasiada humedad, porque si no puede quedar unido a la pieza para siempre. Una de ellas propone un material de soporte de su propia marca.
Las piezas se pueden serrar, limar y lijar. Una ficha avisa de que el polvo que sale al hacerlo puede irritar los ojos y las vías respiratorias, así que hazlo en un sitio ventilado o con mascarilla. Las fichas no dicen nada sobre pegarlo ni pintarlo.
Olor y emisiones al imprimir nylon
Valoración Media. Las fichas no lo describen
Ninguna de las 13 fichas describe el olor del nylon al imprimir, ni para bien ni para mal, y ninguna menciona el estireno. Por eso la valoración es intermedia: no hay datos para decir que huela poco ni que huela mucho.
Lo que sí recuerda una ficha es que cualquier plástico calentado por encima de su punto de fusión desprende humos que pueden irritar, y que en la mayoría de los casos basta con una buena ventilación general. El nylon se imprime muy por encima de su punto de fusión, que las fichas sitúan entre 178 y 198 °C, así que imprímelo en una habitación que puedas ventilar.
Para qué sirve el nylon y cuándo no usarlo
Engranajes, cojinetes y piezas con roce o aceite
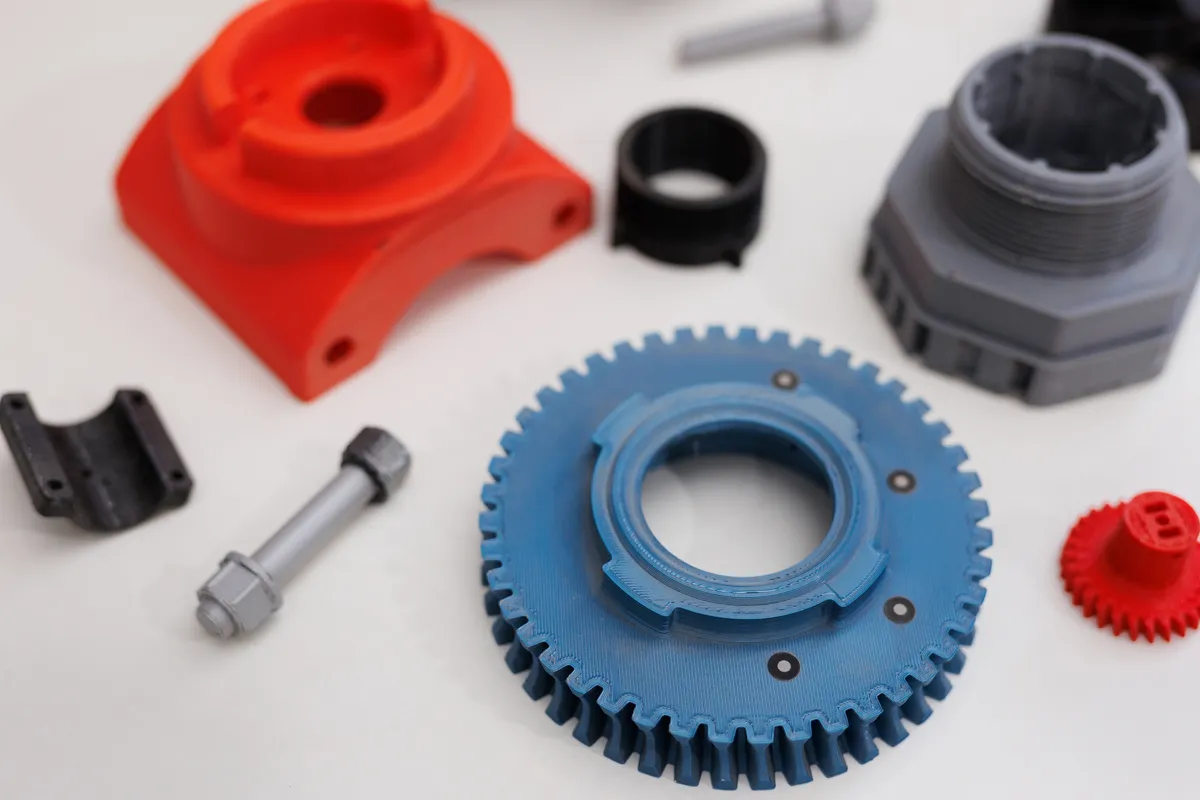
Las fichas lo proponen para piezas funcionales y de uso final que trabajan: engranajes, cojinetes y casquillos de deslizamiento, piezas sometidas a esfuerzo constante, utillaje y plantillas de taller, piezas en contacto con aceites, lubricantes o carburantes y piezas aislantes para equipos eléctricos. Cuatro fichas destacan su bajo rozamiento o su resistencia al desgaste y la abrasión, y una lo recomienda para cojinetes que trabajan en seco, sin lubricar. Otra ficha, de una versión más fácil de imprimir, lo propone también para juguetes, figuras y objetos decorativos.
No es la mejor elección en estos casos:
- Sol directo durante años. Mejor ASA.
- Piezas que deben ser muy rígidas o mantener sus cotas con la humedad. Mejor nylon con fibra de carbono.
- Contacto con ácidos o bases fuertes.
- Piezas con carga por encima de unos 50-70 °C. Revisa la HDT a 1,8 MPa de la ficha de tu bobina antes de elegirlo.
- Impresora abierta y sin forma de secar la bobina. Mejor PETG.
Valores orientativos; pueden variar según fabricante, mezcla y parámetros de impresión. Consulta la hoja técnica de tu bobina.
Compara estas valoraciones con las del resto de materiales en la tabla por uso, y sus cifras en el comparador de la biblioteca.
Nylon frente a PETG, Policarbonato y Polipropileno: comparativa
Medianas de las fichas técnicas de cada material. Pulsa en un material para ver su rango completo.
Metros de Nylon por bobina
Calculado con la densidad mediana de las fichas técnicas (1,11 g/cm³). Las bobinas reales pueden variar unos metros por la tolerancia de diámetro.
Qué es el filamento nylon
Nylon es el nombre común de las poliamidas (PA), una familia de plásticos técnicos usada en engranajes, casquillos, bridas, piezas de automoción y textiles. En impresión 3D destaca por su tenacidad, su resistencia a la fatiga y al desgaste y su bajo rozamiento: es el material para bisagras, engranajes, poleas y piezas que trabajan.
Las 13 fichas analizadas, sin contar los nylon con fibras, lo imprimen con boquilla a 250–270 °C y cama a 85–100 °C. Su temperatura de flexión bajo carga mediana (HDT a 0,45 MPa) es 119 °C, de las más altas entre los filamentos que se imprimen en casa.
Tipos de nylon: PA6, PA11 y PA12
| Tipo | Características | Para qué |
|---|---|---|
| PA6 y PA6/66 | Muy tenaz y resistente al calor, pero el que más agua absorbe | Piezas mecánicas de alto esfuerzo |
| PA12 | Absorbe menos humedad y es más estable de medidas | Piezas que deben conservar sus cotas |
| PA11 | De origen vegetal (aceite de ricino), flexible y tenaz | Piezas que soportan impactos y flexión |
| Nylon con fibras (PA-CF, PA-GF) | Mucho más rígido y estable, menos warping | Soportes y piezas estructurales |
Las versiones con fibra de carbono o de vidrio desgastan la boquilla de latón y necesitan una endurecida.
El nylon y la humedad: por qué hay que secarlo
Las poliamidas son muy higroscópicas. Una bobina abierta absorbe agua del aire en horas, y al imprimir esa agua hierve en la boquilla: chasquidos, burbujas, hilos, superficie rugosa y piezas mucho más débiles. Las fichas recomiendan secarlo a 90 °C antes de imprimir y lo ideal es imprimirlo directamente desde una caja de secado.
La humedad también cambia la pieza acabada: un nylon que ha absorbido agua es más flexible y tenaz pero menos rígido, y puede variar ligeramente de medidas. Por eso algunas fichas dan dos juegos de valores, en seco y acondicionado.
Cómo imprimir nylon
- Hotend capaz de llegar con holgura a la parte alta del rango de boquilla de las fichas (235–290 °C).
- Impresora cerrada para reducir el warping, sobre todo en PA6.
- Superficie de cama adecuada: el nylon se adhiere mal al vidrio; funcionan bien el PEI texturizado o una capa de pegamento específica.
- Velocidad moderada, con poco ventilador de capa.
Preguntas frecuentes sobre el filamento nylon
¿A qué temperatura se imprime el nylon?
La mediana de las fichas técnicas es 250–270 °C en la boquilla y 85–100 °C en la cama. Hay nylon de baja temperatura y versiones técnicas que piden más, de ahí el rango de 235–290 °C.
¿Por qué el nylon hace burbujas al imprimir?
Porque ha absorbido humedad. El agua hierve al pasar por la boquilla. Sécalo a 90 °C y guárdalo en una caja estanca con desecante.
¿Qué es mejor, nylon o PETG?
Para piezas con roce, impactos repetidos o temperatura, el nylon. Para piezas funcionales sencillas en una impresora abierta, el PETG es mucho más fácil de imprimir.