Eigenschappen van nylon filament
Gegevens uit 13 datasheets van fabrikanten uit Spanje, Europa, de Verenigde Staten en China, beoordeeld op 26 oktober 2026. De gearceerde balk markeert de mediaan van de opgegeven waarden en elke gekleurde streep is een andere datasheet. De schalen zijn in de hele bibliotheek gelijk, zodat je materialen in één oogopslag kunt vergelijken.
Nylon temperatuur en printinstellingen
| Parameter | Gebruikelijke waarde | Bereik in de datasheets |
|---|---|---|
| Nozzle | 250–270 °C | 235–290 °C |
| Printbed | 85–100 °C | 25–110 °C |
| Printsnelheid | 30–70 mm/s | 3–200 mm/s |
| Droogtemperatuur | 90 °C | 80–100 °C |
| Droogtijd | 8 h | 8–8 h |
Nylon versus PETG, Polycarbonaat en Polypropyleen: vergelijking
Medianen uit de datasheets van elk materiaal. Klik op een materiaal voor het volledige bereik.
Meters Nylon per spoel
Berekend met de mediane dichtheid uit de datasheets (1,11 g/cm³). Echte spoelen kunnen een paar meter afwijken door de diametertolerantie.
Wat is nylon filament
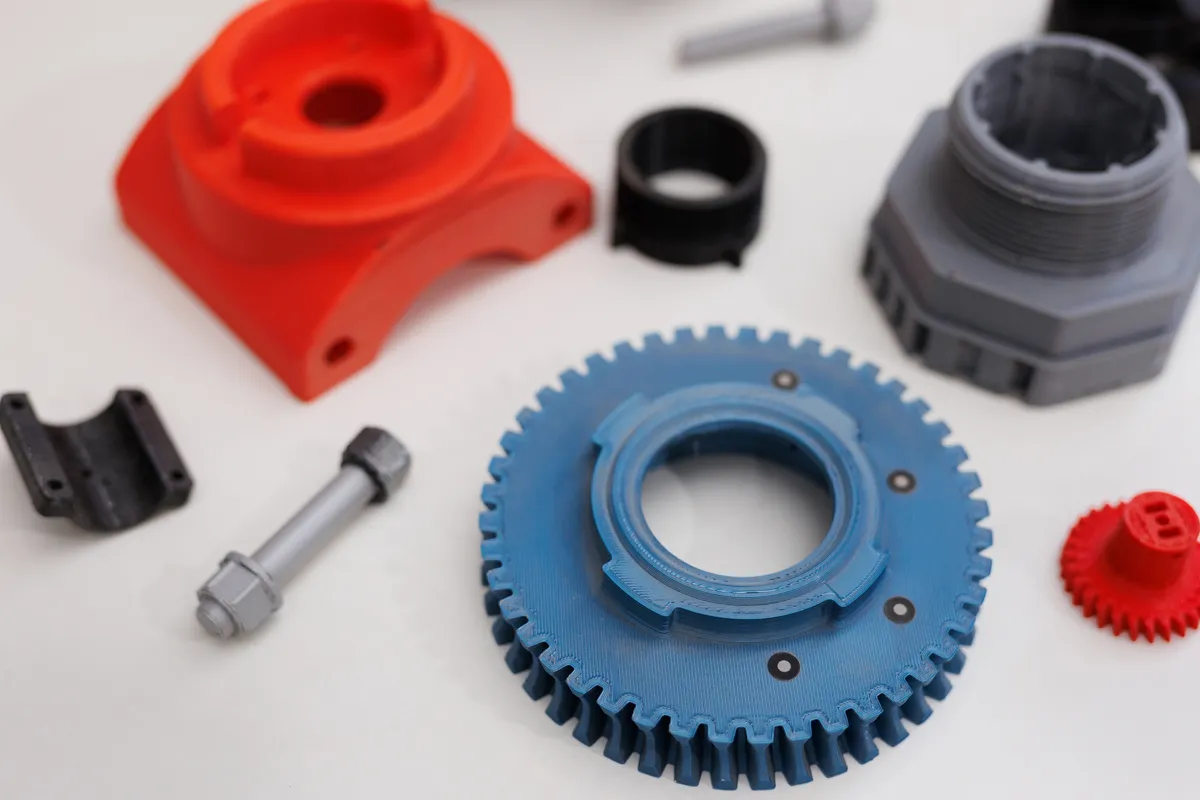
Nylon is de gangbare naam voor polyamiden (PA), een familie technische kunststoffen die wordt gebruikt in tandwielen, bussen, tiewraps, auto-onderdelen en textiel. In 3D-printen valt het op door zijn taaiheid, vermoeiings- en slijtvastheid en lage wrijving: het is het materiaal voor scharnieren, tandwielen, katrollen en onderdelen die moeten werken.
De 13 geanalyseerde datasheets, zonder de nylons met vezels, printen het met een nozzle van 250–270 °C en een bed van 85–100 °C. De mediane warmtevormvastheid (HDT bij 0,45 MPa) is 115 °C, een van de hoogste onder de filamenten die je thuis print.
Soorten nylon: PA6, PA11 en PA12
| Type | Kenmerken | Waarvoor |
|---|---|---|
| PA6 en PA6/66 | Zeer taai en hittebestendig, maar neemt het meeste water op | Mechanische onderdelen met hoge belasting |
| PA12 | Neemt minder vocht op en is maatvaster | Onderdelen die hun maten moeten behouden |
| PA11 | Plantaardige oorsprong (ricinusolie), flexibel en taai | Onderdelen die stoten en buiging verdragen |
| Nylon met vezels (PA-CF, PA-GF) | Veel stijver en stabieler, minder warping | Beugels en constructieve onderdelen |
Versies met koolstof- of glasvezel slijten de messing nozzle en vragen een geharde.
Nylon en vocht: waarom je het moet drogen
Polyamiden zijn sterk hygroscopisch. Een geopende spoel neemt binnen uren water uit de lucht op, en tijdens het printen kookt dat water in de nozzle: geknetter, bellen, draadjes, een ruw oppervlak en veel zwakkere onderdelen. De datasheets adviseren drogen bij 90 °C voor het printen en het beste is het rechtstreeks uit een droogbox te printen.
Vocht verandert ook het afgewerkte onderdeel: een nylon dat water heeft opgenomen is flexibeler en taaier maar minder stijf en kan licht in maat veranderen. Daarom geven veel datasheets twee sets waarden, droog en geconditioneerd.
Zo print je nylon filament
- Hotend die ruim kan komen in het hoge deel van het nozzlebereik uit de datasheets (235–290 °C).
- Gesloten printer om warping te beperken, vooral bij PA6.
- Geschikt bedoppervlak: nylon hecht slecht op glas; gestructureerd PEI of een speciale lijmlaag werkt goed.
- Gematigde snelheid, met weinig laagventilator.
Veelgestelde vragen over nylon filament
Bij welke temperatuur print je nylon?
De mediaan van de datasheets is 250–270 °C bij de nozzle en 85–100 °C op het bed. Er is nylon voor lage temperaturen en technische versies die meer vragen, vandaar het bereik van 235–290 °C.
Waarom geeft nylon bellen tijdens het printen?
Omdat het vocht heeft opgenomen. Het water kookt als het door de nozzle gaat. Droog het bij 90 °C en bewaar het in een luchtdichte doos met droogmiddel.
Wat is beter, nylon of PETG?
Voor onderdelen met wrijving, herhaalde stoten of hitte kies je nylon. Voor eenvoudige functionele onderdelen op een open printer is PETG veel makkelijker te printen.