Sifat filamen nylon
Data diambil dari 13 lembar data teknis produsen di Spanyol, Eropa, Amerika Serikat, dan Tiongkok, ditinjau pada 26 Oktober 2026. Bilah berbayang menandai median nilai yang dinyatakan, dan setiap garis berwarna mewakili satu lembar yang berbeda. Skalanya sama di seluruh pustaka, sehingga material bisa dibandingkan sekilas.
Suhu nylon dan parameter pencetakan
| Parameter | Nilai umum | Rentang pada lembar data |
|---|---|---|
| Nozzle | 250–270 °C | 235–290 °C |
| Bed | 85–100 °C | 25–110 °C |
| Kecepatan cetak | 30–70 mm/s | 3–200 mm/s |
| Suhu pengeringan | 90 °C | 80–100 °C |
| Waktu pengeringan | 8 h | 8–8 h |
Nylon vs PETG, Polikarbonat, dan Polipropilena: perbandingan data teknis
Median dari lembar data teknis setiap material. Klik sebuah material untuk melihat rentang lengkapnya.
Panjang filamen Nylon per spool
Dihitung dengan median densitas dari lembar data teknis (1,11 g/cm³). Spool sungguhan bisa berbeda beberapa meter karena toleransi diameter.
Apa itu filamen nylon
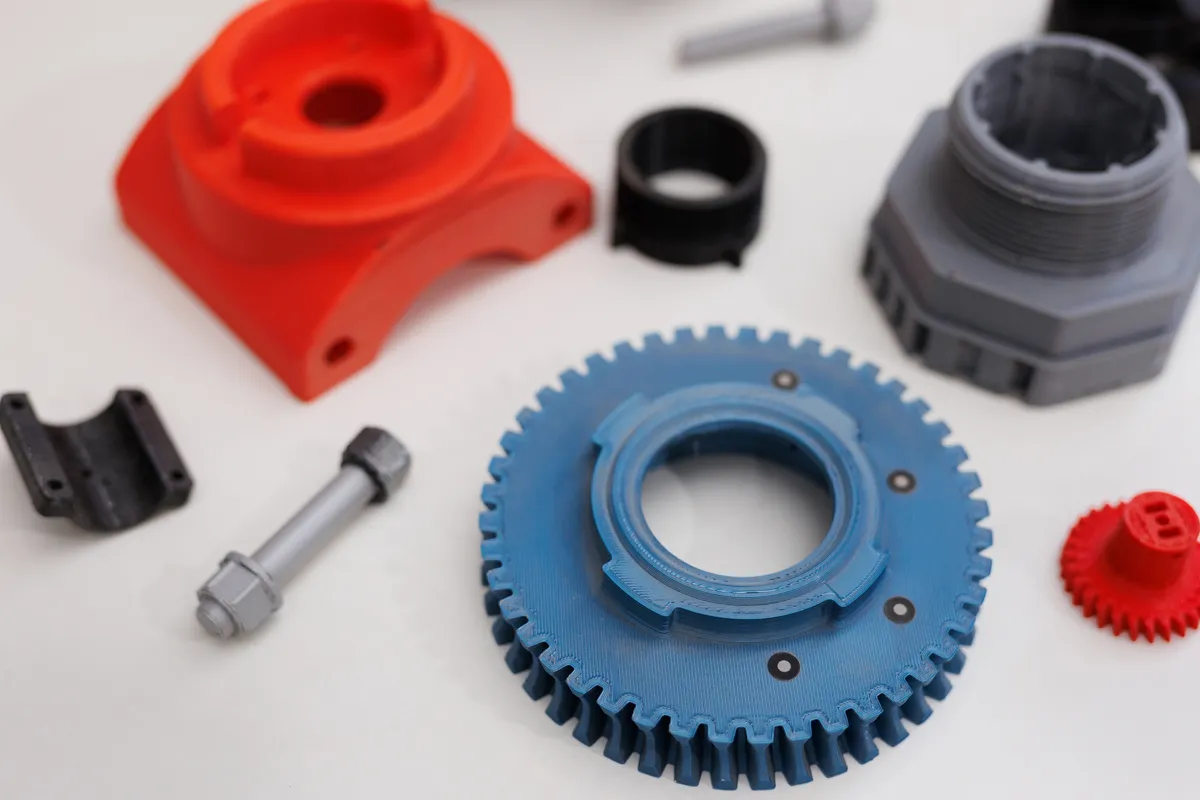
Nylon adalah nama umum poliamida (PA), keluarga plastik teknis yang dipakai pada roda gigi, bushing, kabel ties, komponen otomotif, dan tekstil. Dalam pencetakan 3D, nylon menonjol karena keliatannya, ketahanannya terhadap kelelahan material dan keausan, serta gesekannya yang rendah: inilah material untuk engsel, roda gigi, katrol, dan komponen yang bekerja menahan beban.
13 lembar data yang dianalisis, tanpa menghitung nylon berserat, mencetaknya dengan nozzle 250–270 °C dan bed 85–100 °C. Median suhu defleksi di bawah beban (HDT pada 0,45 MPa) adalah 115 °C, termasuk yang tertinggi di antara filamen yang dicetak di rumah.
Jenis nylon: PA6, PA11, dan PA12
| Jenis | Karakteristik | Kegunaan |
|---|---|---|
| PA6 dan PA6/66 | Sangat liat dan tahan panas, tetapi paling banyak menyerap air | Komponen mekanis dengan beban tinggi |
| PA12 | Menyerap kelembapan lebih sedikit dan dimensinya lebih stabil | Komponen yang harus menjaga ukurannya |
| PA11 | Berasal dari tumbuhan (minyak jarak), fleksibel dan liat | Komponen yang menahan benturan dan lenturan |
| Nylon berserat (PA-CF, PA-GF) | Jauh lebih kaku dan stabil, warping lebih sedikit | Braket dan komponen struktural |
Versi berserat karbon atau kaca mengikis nozzle kuningan dan membutuhkan nozzle keras.
Nylon dan kelembapan: mengapa harus dikeringkan
Poliamida sangat higroskopis. Spool yang dibuka menyerap air dari udara dalam hitungan jam, dan saat dicetak air itu mendidih di nozzle: bunyi letupan, gelembung, benang, permukaan kasar, dan komponen yang jauh lebih lemah. Lembar data menyarankan pengeringan pada 90 °C sebelum mencetak, dan idealnya mencetak langsung dari kotak pengering.
Kelembapan juga mengubah komponen jadi: nylon yang telah menyerap air lebih fleksibel dan liat tetapi kurang kaku, dan ukurannya bisa sedikit berubah. Karena itu banyak lembar data memberi dua set nilai, kering dan terkondisi.
Cara mencetak nylon
- Hotend yang sanggup mencapai bagian atas rentang nozzle pada lembar data dengan leluasa (235–290 °C).
- Printer tertutup untuk mengurangi warping, terutama pada PA6.
- Permukaan bed yang sesuai: nylon kurang menempel pada kaca; PEI bertekstur atau lapisan lem khusus bekerja dengan baik.
- Kecepatan sedang, dengan kipas pendingin layer yang rendah.
Pertanyaan umum tentang filamen nylon
Pada suhu berapa nylon dicetak?
Median lembar data teknis adalah 250–270 °C pada nozzle dan 85–100 °C pada bed. Ada nylon bersuhu rendah dan versi teknis yang membutuhkan lebih tinggi, itulah sebabnya rentangnya 235–290 °C.
Mengapa nylon menimbulkan gelembung saat dicetak?
Karena telah menyerap kelembapan. Air mendidih saat melewati nozzle. Keringkan pada 90 °C dan simpan di kotak kedap udara berisi desikan.
Mana yang lebih baik, nylon atau PETG?
Untuk komponen yang bergesekan, terbentur berulang kali, atau terkena suhu tinggi, pilih nylon. Untuk komponen fungsional sederhana di printer terbuka, PETG jauh lebih mudah dicetak.