Biblioteca de materiales
Tipos de filamento para impresora 3D
Todos los materiales de impresión 3D FDM en una biblioteca, con un comparador que ordena por temperatura, densidad, resistencia o secado según las fichas técnicas de los fabricantes.
Familias de filamentos 3D
Uso general
Fáciles de imprimir en cualquier impresora abierta. Prototipos, piezas decorativas y funcionales sin calor.
Técnicos
Termoplásticos de ingeniería: más temperatura, más tenacidad y más exigencia de máquina.
Flexibles
Elastómeros que se doblan y recuperan la forma. Se miden por su dureza Shore.
Soporte
Materiales que se disuelven o se separan para liberar voladizos imposibles.
Compuestos
Matriz plástica cargada con fibras, madera o polvo metálico. Cambian el acabado y desgastan la boquilla.
Comparador de tipos de filamento
Mediana de las fichas técnicas de cada material. Pulsa en una columna para ordenar y filtra por familia.
| PLA PLA | 192–230 | 40–60 | 1,23 | 61 | 50 | 50 | No hace falta | 43 |
|---|---|---|---|---|---|---|---|---|
| PETG PETG | 230–260 | 65–80 | 1,27 | 80 | 48 | 65 | No hace falta | 27 |
| PCTG PCTG | 250–270 | 90–110 | 1,23 | 81 | 44 | 75 | Recomendada | 6 |
| CPE Copoliéster | 250–275 | 75–85 | 1,2 | 90 | 50 | 60 | — | 5 |
| ABS ABS | 235–260 | 90–100 | 1,04 | 105 | 39 | 80 | Recomendada | 15 |
| ASA ASA | 240–270 | 90–102 | 1,07 | 102 | 44 | 80 | Recomendada | 15 |
| PC Policarbonato | 260–280 | 90–110 | 1,19 | 126 | 60 | 75 | Recomendada | 18 |
| PA Nylon | 250–270 | 85–100 | 1,11 | 66 | 50 | 90 | Recomendada | 13 |
| PP Polipropileno | 222–248 | 90–105 | 0,93 | -31 | 19 | 50 | Recomendada | 5 |
| HDPE HDPE | 240–290 | 80–100 | 1,1 | — | 29 | — | Recomendada | 1 |
| TPU TPU | 220–240 | 50–60 | 1,2 | -27 | 30 | 65 | No hace falta | 36 |
| PVA PVA | 195–222 | 30–65 | 1,19 | 68 | 45 | 80 | No hace falta | 6 |
| HIPS HIPS | 230–248 | 85–102 | 1,04 | 100 | 25 | — | Recomendada | 5 |
| CF Fibra de carbono | 235–260 | 60–82 | 1,25 | 66 | 56 | 60 | No hace falta | 37 |
| GF Fibra de vidrio | 250–270 | 82–95 | 1,23 | 90 | 59 | 75 | Recomendada | 16 |
| WD PLA madera | 190–220 | 50–60 | 1,19 | 57 | 32 | 52 | No hace falta | 10 |
| Cu PLA bronce | 195–220 | 50–55 | 2,3 | 60 | 25 | — | — | 3 |
| Al PLA aluminio | 200–230 | 50–60 | 1,21 | 60 | 45 | 50 | — | 1 |
| ESD Conductivo y ESD | 230–260 | 60–80 | 1,23 | 95 | 55 | 55 | Recomendada | 13 |
| FR Ignífugo V-0 | 235–260 | 80–100 | 1,22 | 126 | 40 | 78 | Recomendada | 15 |
| SLK PLA seda | 210–230 | 50–60 | 1,22 | 59 | 50 | 50 | — | 5 |
| MT PLA mate | 190–230 | 40–60 | 1,31 | 60 | 37 | 50 | No hace falta | 7 |
| PVB PVB | 205–225 | 70–75 | 1,1 | 70 | 50 | 50 | No hace falta | 3 |
| PEEK PEEK y PEI | 365–400 | 125–135 | 1,3 | 162 | 90 | 130 | Necesaria | 12 |
| GLW Fosforescente | 195–235 | 42–52 | 1,25 | 59 | 36 | 52 | — | 4 |
| HS PLA alta velocidad | 195–230 | 40–60 | 1,24 | 63 | 41 | 50 | No hace falta | 10 |
Los valores son medianas de lo que declaran los fabricantes. Cada ficha enlazada muestra el rango completo y cuántas hojas técnicas hay detrás de cada dato.
Guías y herramientas
Todos los materiales
- Boquilla
- 192–230 °C
- Cama
- 40–60 °C
- g/cm³
- 1,23
- Boquilla
- 230–260 °C
- Cama
- 65–80 °C
- g/cm³
- 1,27
- Boquilla
- 250–270 °C
- Cama
- 90–110 °C
- g/cm³
- 1,23
- Boquilla
- 250–275 °C
- Cama
- 75–85 °C
- g/cm³
- 1,2
- Boquilla
- 235–260 °C
- Cama
- 90–100 °C
- g/cm³
- 1,04
- Boquilla
- 240–270 °C
- Cama
- 90–102 °C
- g/cm³
- 1,07
- Boquilla
- 260–280 °C
- Cama
- 90–110 °C
- g/cm³
- 1,19
- Boquilla
- 250–270 °C
- Cama
- 85–100 °C
- g/cm³
- 1,11
- Boquilla
- 222–248 °C
- Cama
- 90–105 °C
- g/cm³
- 0,93
- Boquilla
- 240–290 °C
- Cama
- 80–100 °C
- g/cm³
- 1,1
- Boquilla
- 220–240 °C
- Cama
- 50–60 °C
- g/cm³
- 1,2
- Boquilla
- 195–222 °C
- Cama
- 30–65 °C
- g/cm³
- 1,19
- Boquilla
- 230–248 °C
- Cama
- 85–102 °C
- g/cm³
- 1,04
- Boquilla
- 235–260 °C
- Cama
- 60–82 °C
- g/cm³
- 1,25
- Boquilla
- 250–270 °C
- Cama
- 82–95 °C
- g/cm³
- 1,23
- Boquilla
- 190–220 °C
- Cama
- 50–60 °C
- g/cm³
- 1,19
- Boquilla
- 195–220 °C
- Cama
- 50–55 °C
- g/cm³
- 2,3
- Boquilla
- 200–230 °C
- Cama
- 50–60 °C
- g/cm³
- 1,21
- Boquilla
- 230–260 °C
- Cama
- 60–80 °C
- g/cm³
- 1,23
- Boquilla
- 235–260 °C
- Cama
- 80–100 °C
- g/cm³
- 1,22
- Boquilla
- 210–230 °C
- Cama
- 50–60 °C
- g/cm³
- 1,22
- Boquilla
- 190–230 °C
- Cama
- 40–60 °C
- g/cm³
- 1,31
- Boquilla
- 205–225 °C
- Cama
- 70–75 °C
- g/cm³
- 1,1
- Boquilla
- 365–400 °C
- Cama
- 125–135 °C
- g/cm³
- 1,3
- Boquilla
- 195–235 °C
- Cama
- 42–52 °C
- g/cm³
- 1,25
- Boquilla
- 195–230 °C
- Cama
- 40–60 °C
- g/cm³
- 1,24
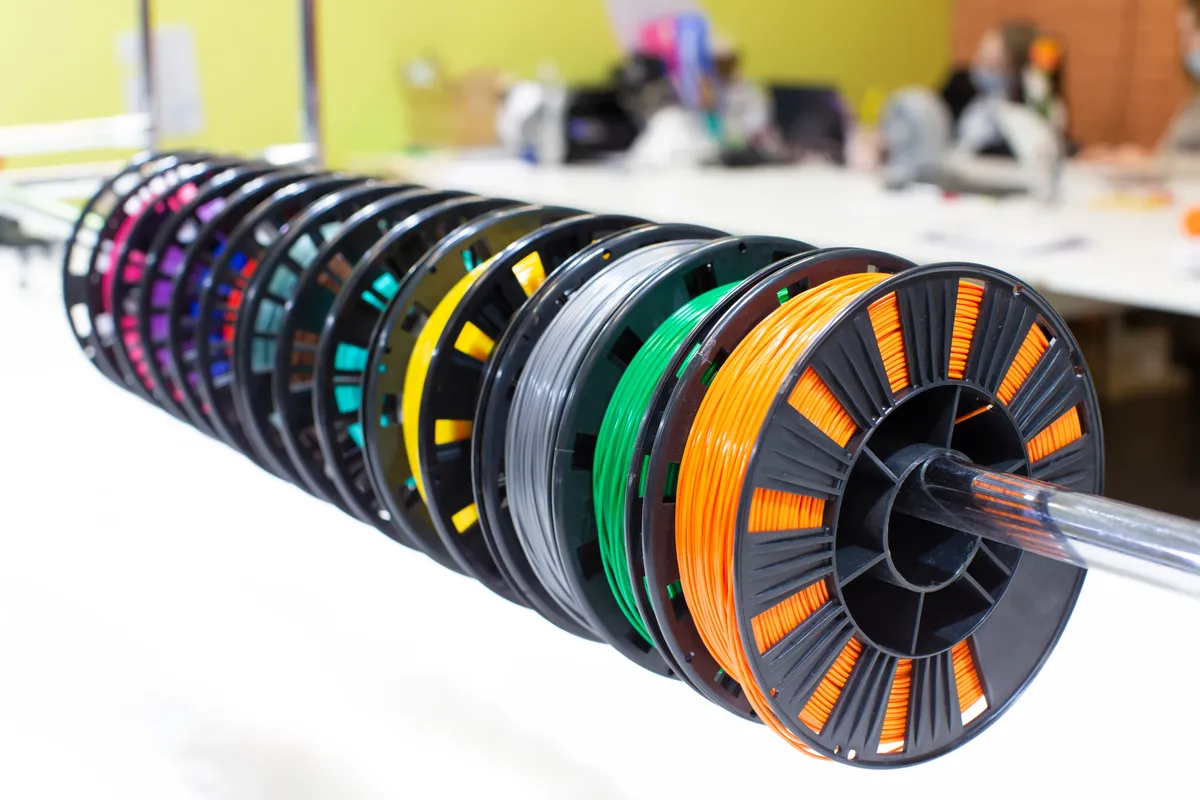
Cómo elegir el tipo de filamento para tu impresora 3D
Hay tres preguntas que descartan la mayoría de opciones antes de mirar ninguna cifra.
- ¿Tu impresora es abierta o cerrada? En una impresora abierta, lo razonable es moverse entre PLA, PETG y TPU. Los materiales que encogen al enfriarse, como el ABS o el nylon, necesitan una cámara cerrada para no deformarse.
- ¿Qué va a soportar la pieza? Calor, sol, golpes, roce, flexión o humedad. Cada exigencia apunta a una familia distinta, y la temperatura de transición vítrea (Tg) del comparador es la primera pista de cuánto calor aguanta un material antes de ablandarse.
- ¿Qué acabado buscas? Mate, brillante, translúcido, con aspecto de madera o de metal. Los acabados especiales suelen ser PLA con cargas o aditivos.
Materiales de impresión 3D según el uso de la pieza
| Uso de la pieza | Material recomendado | Por qué |
|---|---|---|
| Prototipos, maquetas y decoración | PLA | El más fácil de imprimir, con buena precisión y muchos acabados |
| Piezas funcionales de uso diario | PETG | Más tenaz y resistente al calor que el PLA sin necesitar impresora cerrada |
| Piezas que trabajan al calor | ABS | Aguanta más temperatura y se puede lijar y alisar |
| Engranajes, bisagras y piezas con roce | Nylon | Tenaz, resistente al desgaste y con bajo rozamiento |
| Fundas, juntas y piezas que se doblan | TPU | Flexible y elástico, recupera su forma |
| Soportes de voladizos complejos | PVA o HIPS | Se disuelven en agua (PVA) o en limoneno (HIPS) y liberan la pieza |
| Acabado de madera o de metal | PLA madera, PLA bronce | Matriz de PLA con carga de fibra o polvo metálico |
Filamento de 1,75 o 2,85 mm: qué diámetro usar
El diámetro no lo eliges tú, lo decide tu extrusor. La gran mayoría de impresoras domésticas usan filamento de 1,75 mm. El de 2,85 mm (a veces vendido como 3 mm) lo usan algunas impresoras de gama profesional y modelos más antiguos. Los dos diámetros no son intercambiables. Lo que sí conviene vigilar es la tolerancia de diámetro que declara el fabricante, porque las variaciones a lo largo de la bobina se traducen en capas con más o menos material.
Humedad y secado del filamento
Casi todos los filamentos absorben humedad del aire, unos mucho más que otros. Un filamento húmedo chisporrotea al salir de la boquilla, deja hilos y burbujas y da piezas más débiles. El nylon, el PVA y el TPU son de los más sensibles, y el PETG también lo nota. Cada ficha de la biblioteca recoge la temperatura y el tiempo de secado que indican los fabricantes. Para guardarlo, lo ideal es una bolsa o caja hermética con desecante.
Filamentos y contacto con alimentos
Que un fabricante declare que su materia prima cumple la normativa de contacto con alimentos no convierte en apta la pieza impresa. Las capas dejan rendijas donde se acumulan restos y bacterias, la boquilla puede aportar metales y los colorantes no siempre están certificados. Para utensilios que van a tocar comida conviene usar un material certificado, una boquilla de acero inoxidable y sellar la superficie con un recubrimiento apto para alimentos, o limitarse a usos en seco y de un solo uso.
Cómo se elaboran los datos de esta biblioteca
Cada ficha resume las hojas técnicas oficiales (TDS) de varios fabricantes de filamento de España, del resto de Europa, de Estados Unidos y de China. De cada hoja se anota el valor que declara el fabricante y, cuando lo indica, el método de ensayo. Con todas las hojas se calcula la mediana y el rango completo. La mediana sirve como punto de partida y el rango te dice cuánto varía el material de una marca a otra.
Las propiedades mecánicas que publican los fabricantes no siempre son comparables entre sí: unos ensayan probetas inyectadas y otros probetas impresas, en distintas orientaciones. Por eso cada ficha indica cuántas hojas hay detrás de cada dato. Para un producto concreto, manda siempre su propia ficha técnica.
Preguntas frecuentes sobre tipos de filamento
¿Cuál es el filamento más fácil de imprimir?
El PLA. Imprime a temperaturas bajas, apenas encoge al enfriarse y no necesita impresora cerrada ni, en muchos casos, cama caliente.