Eigenschaften von Nylon-Filament
Daten aus 13 technische Datenblätter von Herstellern aus Spanien, Europa, den USA und China, geprüft am 26. Oktober 2026. Der schattierte Balken markiert den Median der angegebenen Werte, jeder farbige Strich steht für ein eigenes Datenblatt. Die Skalen sind in der gesamten Bibliothek identisch, sodass sich Materialien auf einen Blick vergleichen lassen.
Nylon-Filament Temperatur und Druckparameter
| Parameter | Üblicher Wert | Bereich in den Datenblättern |
|---|---|---|
| Düse | 250–270 °C | 235–290 °C |
| Druckbett | 85–100 °C | 25–110 °C |
| Druckgeschwindigkeit | 30–70 mm/s | 3–200 mm/s |
| Trocknungstemperatur | 90 °C | 80–100 °C |
| Trocknungsdauer | 8 h | 8–8 h |
Nylon im Vergleich mit PETG, Polycarbonat und Polypropylen
Medianwerte aus den Datenblättern jedes Materials. Klicke auf ein Material, um den vollständigen Bereich zu sehen.
Meter Nylon pro Spule
Berechnet mit der mittleren Dichte aus den Datenblättern (1,11 g/cm³). Echte Spulen können wegen der Durchmessertoleranz um einige Meter abweichen.
Was ist Nylon-Filament
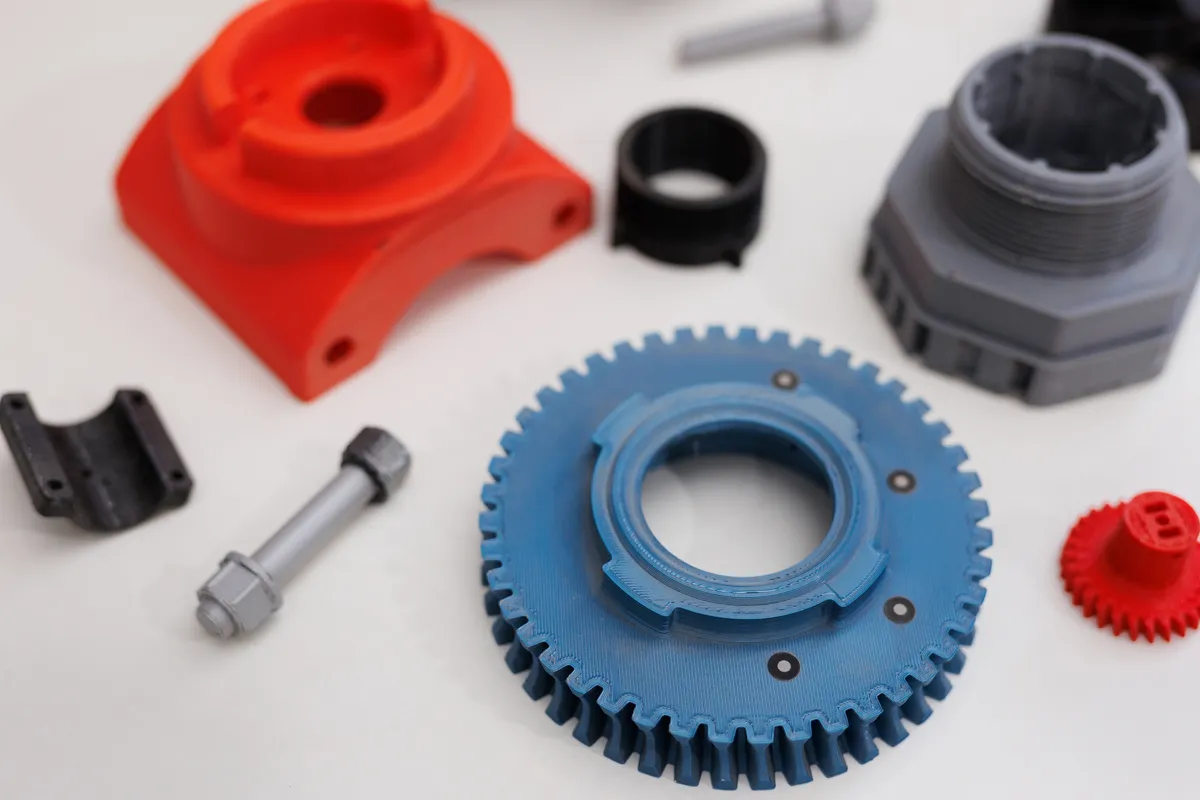
Nylon ist der gebräuchliche Name der Polyamide (PA), einer Familie technischer Kunststoffe, die in Zahnrädern, Buchsen, Kabelbindern, Automobilteilen und Textilien steckt. Im 3D-Druck überzeugt es durch Zähigkeit, Ermüdungs- und Verschleißfestigkeit und geringe Reibung: Es ist das Material für Scharniere, Zahnräder, Riemenscheiben und Teile, die arbeiten.
Die 13 ausgewerteten Datenblätter, ohne die faserverstärkten Nylons, drucken es mit einer Düse bei 250–270 °C und einem Druckbett bei 85–100 °C. Seine mittlere Wärmeformbeständigkeit unter Last (HDT bei 0,45 MPa) beträgt 115 °C, eine der höchsten unter den Filamenten, die man zu Hause druckt.
Nylon-Arten: PA6, PA11 und PA12
| Art | Merkmale | Wofür |
|---|---|---|
| PA6 und PA6/66 | Sehr zäh und hitzebeständig, nimmt aber am meisten Wasser auf | Mechanische Teile mit hoher Belastung |
| PA12 | Nimmt weniger Feuchtigkeit auf und ist maßstabiler | Teile, die ihre Maße halten müssen |
| PA11 | Pflanzlichen Ursprungs (Rizinusöl), flexibel und zäh | Teile, die Stöße und Biegung aushalten |
| Nylon mit Fasern (PA-CF, PA-GF) | Deutlich steifer und stabiler, weniger Warping | Halterungen und Strukturteile |
Die Versionen mit Carbon- oder Glasfaser verschleißen die Messingdüse und brauchen eine gehärtete.
Nylon-Filament und Feuchtigkeit: warum man es trocknen muss
Polyamide sind stark hygroskopisch. Eine geöffnete Spule nimmt innerhalb von Stunden Wasser aus der Luft auf, und beim Drucken kocht dieses Wasser in der Düse: Knackgeräusche, Blasen, Fäden, raue Oberfläche und deutlich schwächere Teile. Die Datenblätter empfehlen, es vor dem Druck bei 90 °C zu trocknen, und am besten druckt man es direkt aus einer Trockenbox.
Die Feuchtigkeit verändert auch das fertige Teil: Ein Nylon, das Wasser aufgenommen hat, ist flexibler und zäher, aber weniger steif und kann in den Maßen leicht abweichen. Deshalb geben viele Datenblätter zwei Wertesätze an, trocken und konditioniert.
So druckst du Nylon
- Ein Hotend, das den oberen Bereich der Düsentemperatur aus den Datenblättern (235–290 °C) mit Reserve erreicht.
- Geschlossener Drucker, um das Warping zu verringern, vor allem bei PA6.
- Geeignete Bettoberfläche: Nylon haftet schlecht auf Glas; gut funktionieren strukturiertes PEI oder eine spezielle Klebeschicht.
- Mäßige Geschwindigkeit, mit wenig Bauteillüfter.
Häufige Fragen zu Nylon-Filament
Bei welcher Temperatur druckt man Nylon?
Der Median der technischen Datenblätter liegt bei 250–270 °C an der Düse und 85–100 °C am Druckbett. Es gibt Niedrigtemperatur-Nylon und technische Versionen mit höheren Anforderungen, daher der Bereich von 235–290 °C.
Warum macht Nylon beim Drucken Blasen?
Weil es Feuchtigkeit aufgenommen hat. Das Wasser kocht beim Durchgang durch die Düse. Trockne es bei 90 °C und lagere es in einer dichten Box mit Trockenmittel.
Was ist besser, Nylon oder PETG?
Für Teile mit Reibung, wiederholten Stößen oder Temperatur: Nylon. Für einfache Funktionsteile auf einem offenen Drucker ist PETG deutlich leichter zu drucken.