Propriétés du filament nylon
Données extraites de 13 fiches techniques de fabricants d'Espagne, d'Europe, des États-Unis et de Chine, révisées le 26 octobre 2026. La barre ombrée indique la médiane des valeurs déclarées et chaque trait coloré correspond à une fiche distincte. Les échelles sont les mêmes dans toute la bibliothèque : vous pouvez donc comparer les matériaux d'un coup d'œil.
Température du nylon et paramètres d'impression
| Paramètre | Valeur courante | Plage dans les fiches |
|---|---|---|
| Buse | 250–270 °C | 235–290 °C |
| Plateau | 85–100 °C | 25–110 °C |
| Vitesse d'impression | 30–70 mm/s | 3–200 mm/s |
| Température de séchage | 90 °C | 80–100 °C |
| Durée de séchage | 8 h | 8–8 h |
Nylon ou PETG, Polycarbonate et Polypropylène : comparatif
Médianes des fiches techniques de chaque matériau. Cliquez sur un matériau pour voir sa plage complète.
Mètres de Nylon par bobine
Calculé avec la densité médiane des fiches techniques (1,11 g/cm³). Les bobines réelles peuvent varier de quelques mètres selon la tolérance de diamètre.
Qu'est-ce que le filament nylon
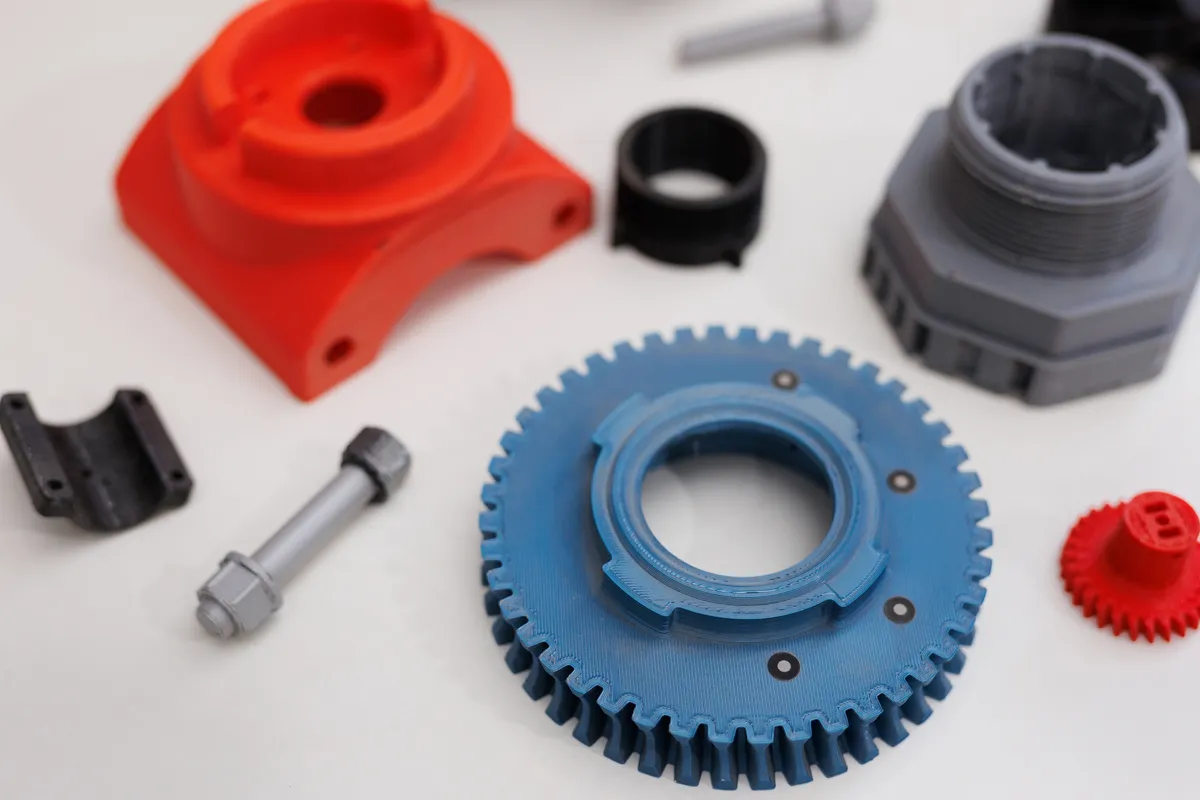
Nylon est le nom courant des polyamides (PA), une famille de plastiques techniques utilisée dans les engrenages, les bagues, les colliers de serrage, les pièces automobiles et les textiles. En impression 3D, il se distingue par sa ténacité, sa résistance à la fatigue et à l'usure et son faible frottement : c'est le matériau des charnières, engrenages, poulies et pièces qui travaillent.
Les 13 fiches analysées, hors nylons à fibres, l'impriment avec une buse à 250–270 °C et un plateau à 85–100 °C. Sa température de fléchissement sous charge médiane (HDT à 0,45 MPa) est de 115 °C, l'une des plus élevées parmi les filaments qui s'impriment à la maison.
Types de nylon : PA6, PA11 et PA12
| Type | Caractéristiques | Usage |
|---|---|---|
| PA6 et PA6/66 | Très tenace et résistant à la chaleur, mais celui qui absorbe le plus d'eau | Pièces mécaniques très sollicitées |
| PA12 | Absorbe moins d'humidité et plus stable dimensionnellement | Pièces qui doivent garder leurs cotes |
| PA11 | D'origine végétale (huile de ricin), flexible et tenace | Pièces soumises aux chocs et à la flexion |
| Nylon à fibres (PA-CF, PA-GF) | Beaucoup plus rigide et stable, moins de warping | Supports et pièces structurelles |
Les versions à fibre de carbone ou de verre usent la buse en laiton et en demandent une durcie.
Le nylon et l'humidité : pourquoi il faut le sécher
Les polyamides sont très hygroscopiques. Une bobine ouverte absorbe l'eau de l'air en quelques heures, et à l'impression cette eau bout dans la buse : claquements, bulles, fils, surface rugueuse et pièces bien plus fragiles. Les fiches recommandent de le sécher à 90 °C avant d'imprimer, et l'idéal est de l'imprimer directement depuis une boîte de séchage.
L'humidité modifie aussi la pièce finie : un nylon qui a absorbé de l'eau est plus flexible et plus tenace mais moins rigide, et ses dimensions peuvent varier légèrement. C'est pourquoi beaucoup de fiches donnent deux jeux de valeurs, à sec et conditionné.
Comment imprimer le nylon
- Un hotend capable d'atteindre sans effort le haut de la plage de buse des fiches (235–290 °C).
- Imprimante fermée pour réduire le warping, surtout en PA6.
- Surface de plateau adaptée : le nylon adhère mal au verre ; le PEI texturé ou une couche de colle spécifique fonctionnent bien.
- Vitesse modérée, avec peu de ventilateur de couche.
Questions fréquentes sur le filament nylon
À quelle température imprime-t-on le nylon ?
La médiane des fiches techniques est de 250–270 °C pour la buse et de 85–100 °C pour le plateau. Il existe des nylons basse température et des versions techniques qui en demandent plus, d'où la plage de 235–290 °C.
Pourquoi le nylon fait-il des bulles à l'impression ?
Parce qu'il a absorbé de l'humidité. L'eau bout en passant dans la buse. Séchez-le à 90 °C et rangez-le dans une boîte étanche avec du déshydratant.
Qu'est-ce qui est mieux, le nylon ou le PETG ?
Pour des pièces soumises aux frottements, aux chocs répétés ou à la température, le nylon. Pour des pièces fonctionnelles simples sur une imprimante ouverte, le PETG est beaucoup plus facile à imprimer.