Biblioteka materiałów
Rodzaje filamentów do drukarki 3D
Wszystkie materiały do druku 3D FDM w jednej bibliotece, z porównywarką, która sortuje według temperatury, gęstości, wytrzymałości lub suszenia na podstawie kart technicznych producentów.
Rodziny filamentów 3D
Uniwersalne
Łatwe w druku na każdej drukarce otwartej. Prototypy oraz dekoracyjne i funkcjonalne elementy niepracujące w cieple.
Techniczne
Termoplasty inżynieryjne: wyższa temperatura, większa wytrzymałość i większe wymagania wobec maszyny.
Elastyczne
Elastomery, które się uginają i wracają do kształtu. Ocenia się je po twardości Shore.
Podporowe
Materiały, które się rozpuszczają lub odrywają, by uwolnić niemożliwe nawisy.
Kompozyty
Osnowa z tworzywa napełniona włóknami, drewnem lub proszkiem metalu. Zmieniają wykończenie i zużywają dyszę.
Porównywarka rodzajów filamentu
Mediana z kart technicznych każdego materiału. Kliknij kolumnę, by posortować, i filtruj według rodziny.
| PLA PLA | 192–230 | 40–60 | 1,23 | 61 | 50 | 50 | Niepotrzebna | 43 |
|---|---|---|---|---|---|---|---|---|
| PETG PETG | 230–260 | 65–80 | 1,27 | 80 | 48 | 65 | Niepotrzebna | 27 |
| PCTG PCTG | 250–270 | 90–110 | 1,23 | 81 | 44 | 75 | Zalecana | 6 |
| CPE Kopoliester | 250–275 | 75–85 | 1,2 | 90 | 50 | 60 | — | 5 |
| ABS ABS | 235–260 | 90–100 | 1,04 | 105 | 39 | 80 | Zalecana | 15 |
| ASA ASA | 240–270 | 90–102 | 1,07 | 102 | 44 | 80 | Zalecana | 15 |
| PC Poliwęglan | 260–280 | 90–110 | 1,19 | 126 | 60 | 75 | Zalecana | 18 |
| PA Nylon | 250–270 | 85–100 | 1,11 | 66 | 50 | 90 | Zalecana | 13 |
| PP Polipropylen | 222–248 | 90–105 | 0,93 | -31 | 19 | 50 | Zalecana | 5 |
| HDPE HDPE | 240–290 | 80–100 | 1,1 | — | 29 | — | Zalecana | 1 |
| TPU TPU | 220–240 | 50–60 | 1,2 | -27 | 30 | 65 | Niepotrzebna | 36 |
| PVA PVA | 195–222 | 30–65 | 1,19 | 68 | 45 | 80 | Niepotrzebna | 6 |
| HIPS HIPS | 230–248 | 85–102 | 1,04 | 100 | 25 | — | Zalecana | 5 |
| CF Włókno węglowe | 235–260 | 60–82 | 1,25 | 66 | 56 | 60 | Niepotrzebna | 37 |
| GF Włókno szklane | 250–270 | 82–95 | 1,23 | 90 | 59 | 75 | Zalecana | 16 |
| WD PLA drewno | 190–220 | 50–60 | 1,19 | 57 | 32 | 52 | Niepotrzebna | 10 |
| Cu PLA brąz | 195–220 | 50–55 | 2,3 | 60 | 25 | — | — | 3 |
| Al PLA aluminium | 200–230 | 50–60 | 1,21 | 60 | 45 | 50 | — | 1 |
| ESD Przewodzący i ESD | 230–260 | 60–80 | 1,23 | 95 | 55 | 55 | Zalecana | 13 |
| FR Trudnopalny V-0 | 235–260 | 80–100 | 1,22 | 126 | 40 | 78 | Zalecana | 15 |
| SLK PLA silk | 210–230 | 50–60 | 1,22 | 59 | 50 | 50 | — | 5 |
| MT PLA matowy | 190–230 | 40–60 | 1,31 | 60 | 37 | 50 | Niepotrzebna | 7 |
| PVB PVB | 205–225 | 70–75 | 1,1 | 70 | 50 | 50 | Niepotrzebna | 3 |
| PEEK PEEK i PEI | 365–400 | 125–135 | 1,3 | 162 | 90 | 130 | Wymagana | 12 |
| GLW Fosforescencyjny | 195–235 | 42–52 | 1,25 | 59 | 36 | 52 | — | 4 |
| HS PLA High Speed | 195–230 | 40–60 | 1,24 | 63 | 41 | 50 | Niepotrzebna | 10 |
Wartości to mediany tego, co deklarują producenci. Każda podlinkowana karta pokazuje pełny zakres i ile kart technicznych stoi za każdą wartością.
Poradniki i narzędzia
Wszystkie materiały
- Dysza
- 192–230 °C
- Stół
- 40–60 °C
- g/cm³
- 1,23
- Dysza
- 230–260 °C
- Stół
- 65–80 °C
- g/cm³
- 1,27
- Dysza
- 250–270 °C
- Stół
- 90–110 °C
- g/cm³
- 1,23
- Dysza
- 250–275 °C
- Stół
- 75–85 °C
- g/cm³
- 1,2
- Dysza
- 235–260 °C
- Stół
- 90–100 °C
- g/cm³
- 1,04
- Dysza
- 240–270 °C
- Stół
- 90–102 °C
- g/cm³
- 1,07
- Dysza
- 260–280 °C
- Stół
- 90–110 °C
- g/cm³
- 1,19
- Dysza
- 250–270 °C
- Stół
- 85–100 °C
- g/cm³
- 1,11
- Dysza
- 222–248 °C
- Stół
- 90–105 °C
- g/cm³
- 0,93
- Dysza
- 240–290 °C
- Stół
- 80–100 °C
- g/cm³
- 1,1
- Dysza
- 220–240 °C
- Stół
- 50–60 °C
- g/cm³
- 1,2
- Dysza
- 195–222 °C
- Stół
- 30–65 °C
- g/cm³
- 1,19
- Dysza
- 230–248 °C
- Stół
- 85–102 °C
- g/cm³
- 1,04
- Dysza
- 235–260 °C
- Stół
- 60–82 °C
- g/cm³
- 1,25
- Dysza
- 250–270 °C
- Stół
- 82–95 °C
- g/cm³
- 1,23
- Dysza
- 190–220 °C
- Stół
- 50–60 °C
- g/cm³
- 1,19
- Dysza
- 195–220 °C
- Stół
- 50–55 °C
- g/cm³
- 2,3
- Dysza
- 200–230 °C
- Stół
- 50–60 °C
- g/cm³
- 1,21
- Dysza
- 230–260 °C
- Stół
- 60–80 °C
- g/cm³
- 1,23
- Dysza
- 235–260 °C
- Stół
- 80–100 °C
- g/cm³
- 1,22
- Dysza
- 210–230 °C
- Stół
- 50–60 °C
- g/cm³
- 1,22
- Dysza
- 190–230 °C
- Stół
- 40–60 °C
- g/cm³
- 1,31
- Dysza
- 205–225 °C
- Stół
- 70–75 °C
- g/cm³
- 1,1
- Dysza
- 365–400 °C
- Stół
- 125–135 °C
- g/cm³
- 1,3
- Dysza
- 195–235 °C
- Stół
- 42–52 °C
- g/cm³
- 1,25
- Dysza
- 195–230 °C
- Stół
- 40–60 °C
- g/cm³
- 1,24
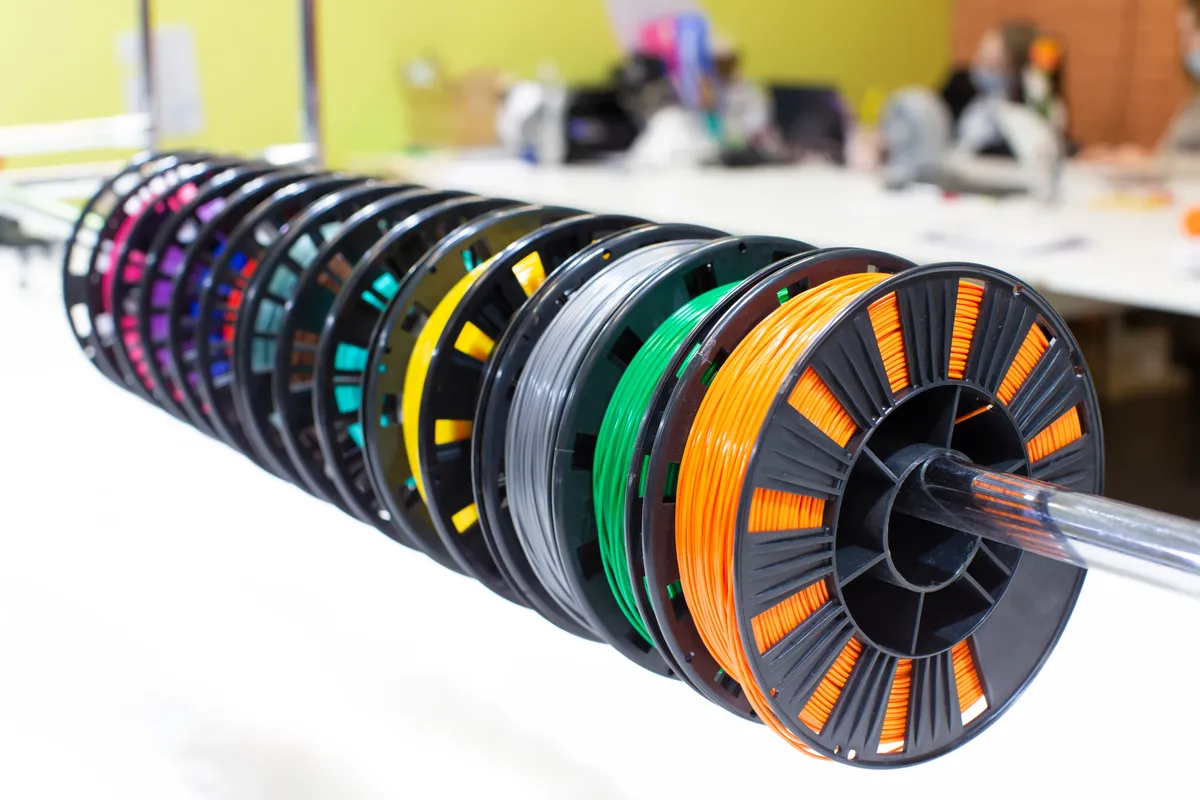
Jaki filament do drukarki 3D wybrać: rodzaje i kryteria
Trzy pytania odrzucają większość opcji, zanim spojrzysz na jakąkolwiek liczbę.
- Czy twoja drukarka jest otwarta, czy zamknięta? W drukarce otwartej rozsądnie jest poruszać się między PLA, PETG i TPU. Materiały, które kurczą się podczas stygnięcia, jak ABS czy nylon, wymagają zamkniętej komory, żeby się nie odkształcały.
- Co będzie musiał wytrzymać wydruk? Ciepło, słońce, uderzenia, tarcie, zginanie albo wilgoć. Każde z tych wymagań wskazuje inną rodzinę, a temperatura zeszklenia (Tg) z porównywarki to pierwsza wskazówka, ile ciepła materiał zniesie, zanim zmięknie.
- Jakiego wykończenia szukasz? Matowego, błyszczącego, półprzezroczystego, imitującego drewno albo metal. Wykończenia specjalne to zwykle PLA z dodatkami lub napełniaczami.
Materiały do druku 3D w zależności od zastosowania wydruku
| Zastosowanie wydruku | Zalecany materiał | Dlaczego |
|---|---|---|
| Prototypy, makiety i dekoracje | PLA | Najłatwiejszy w druku, dokładny i dostępny w wielu wykończeniach |
| Funkcjonalne części na co dzień | PETG | Bardziej wytrzymały i odporny na ciepło niż PLA, a nie wymaga zamkniętej drukarki |
| Części pracujące w cieple | ABS | Znosi wyższą temperaturę, można go szlifować i wygładzać |
| Koła zębate, zawiasy i części narażone na tarcie | Nylon | Wytrzymały, odporny na ścieranie i o niskim współczynniku tarcia |
| Etui, uszczelki i części, które się uginają | TPU | Elastyczny i sprężysty, wraca do pierwotnego kształtu |
| Podpory skomplikowanych nawisów | PVA lub HIPS | Rozpuszczają się w wodzie (PVA) lub w limonenie (HIPS) i uwalniają wydruk |
| Wykończenie jak drewno lub metal | PLA drewno, PLA brąz | Osnowa z PLA z dodatkiem włókna lub proszku metalu |
Filament 1,75 czy 2,85 mm: jaką średnicę wybrać
Średnicy nie wybierasz sam, decyduje o niej twój ekstruder. Zdecydowana większość drukarek domowych używa filamentu 1,75 mm. Filament 2,85 mm (czasem sprzedawany jako 3 mm) stosują niektóre drukarki klasy profesjonalnej i starsze modele. Obie średnice nie są wymienne. Warto natomiast sprawdzać tolerancję średnicy deklarowaną przez producenta, bo wahania na długości szpuli przekładają się na warstwy z mniejszą lub większą ilością materiału.
Wilgoć i suszenie filamentu
Prawie wszystkie filamenty chłoną wilgoć z powietrza, jedne znacznie bardziej niż inne. Wilgotny filament trzeszczy przy wyjściu z dyszy, zostawia nitki i pęcherzyki, a wydruki są słabsze. Nylon, PVA i TPU należą do najbardziej wrażliwych, PETG też to odczuwa. Każda karta w bibliotece podaje temperaturę i czas suszenia wskazane przez producentów. Do przechowywania najlepsza jest szczelna torba lub pudełko z pochłaniaczem wilgoci.
Filamenty a kontakt z żywnością
To, że producent deklaruje zgodność surowca z przepisami o kontakcie z żywnością, nie oznacza, że wydrukowany element nadaje się do tego celu. W szczelinach między warstwami gromadzą się resztki i bakterie, dysza może uwalniać metale, a barwniki nie zawsze są certyfikowane. Do przedmiotów mających stykać się z jedzeniem warto użyć certyfikowanego materiału i dyszy ze stali nierdzewnej oraz uszczelnić powierzchnię powłoką dopuszczoną do kontaktu z żywnością albo ograniczyć się do zastosowań na sucho i jednorazowych.
Skąd pochodzą dane w tej bibliotece
Każda karta podsumowuje oficjalne karty techniczne (TDS) kilku producentów filamentu z Hiszpanii, reszty Europy, Stanów Zjednoczonych i Chin. Z każdej karty odnotowujemy wartość deklarowaną przez producenta i, jeśli jest podana, metodę badania. Na podstawie wszystkich kart obliczamy medianę i pełny zakres. Mediana jest punktem wyjścia, a zakres pokazuje, jak bardzo materiał różni się między markami.
Właściwości mechaniczne publikowane przez producentów nie zawsze są ze sobą porównywalne: jedni badają próbki wtryskowe, inni próbki drukowane, w różnych orientacjach. Dlatego każda karta podaje, ile kart technicznych stoi za każdą wartością. W przypadku konkretnego produktu zawsze rozstrzyga jego własna karta techniczna.
Najczęstsze pytania o rodzaje filamentu
Który filament jest najłatwiejszy w druku?
PLA. Drukuje się w niskich temperaturach, prawie nie kurczy się podczas stygnięcia i nie wymaga zamkniętej drukarki ani, w wielu przypadkach, podgrzewanego stołu.