Libreria dei materiali
Filamento per stampante 3D: tipi, materiali e confronto
Tutti i materiali per la stampa 3D FDM in un'unica libreria, con un confronto che ordina per temperatura, densità, resistenza o essiccazione in base alle schede tecniche dei produttori.
Famiglie di filamenti 3D
Uso generale
Facili da stampare su qualsiasi stampante aperta. Prototipi, pezzi decorativi e funzionali senza calore.
Tecnici
Termoplastici ingegneristici: più temperatura, più tenacità e più esigenze per la macchina.
Flessibili
Elastomeri che si piegano e recuperano la forma. Si misurano in base alla durezza Shore.
Supporto
Materiali che si sciolgono o si staccano per liberare sporgenze altrimenti impossibili.
Compositi
Matrice plastica caricata con fibre, legno o polvere metallica. Cambiano la finitura e consumano l'ugello.
Confronto dei tipi di filamento
Mediana delle schede tecniche di ogni materiale. Clicca su una colonna per ordinare e filtra per famiglia.
| PLA PLA | 192–230 | 40–60 | 1,23 | 61 | 50 | 50 | Non serve | 43 |
|---|---|---|---|---|---|---|---|---|
| PETG PETG | 230–260 | 65–80 | 1,27 | 80 | 48 | 65 | Non serve | 27 |
| PCTG PCTG | 250–270 | 90–110 | 1,23 | 81 | 44 | 75 | Consigliata | 6 |
| CPE Copoliestere | 250–275 | 75–85 | 1,2 | 90 | 50 | 60 | — | 5 |
| ABS ABS | 235–260 | 90–100 | 1,04 | 105 | 39 | 80 | Consigliata | 15 |
| ASA ASA | 240–270 | 90–102 | 1,07 | 102 | 44 | 80 | Consigliata | 15 |
| PC Policarbonato | 260–280 | 90–110 | 1,19 | 126 | 60 | 75 | Consigliata | 18 |
| PA Nylon | 250–270 | 85–100 | 1,11 | 66 | 50 | 90 | Consigliata | 13 |
| PP Polipropilene | 222–248 | 90–105 | 0,93 | -31 | 19 | 50 | Consigliata | 5 |
| HDPE HDPE | 240–290 | 80–100 | 1,1 | — | 29 | — | Consigliata | 1 |
| TPU TPU | 220–240 | 50–60 | 1,2 | -27 | 30 | 65 | Non serve | 36 |
| PVA PVA | 195–222 | 30–65 | 1,19 | 68 | 45 | 80 | Non serve | 6 |
| HIPS HIPS | 230–248 | 85–102 | 1,04 | 100 | 25 | — | Consigliata | 5 |
| CF Fibra di carbonio | 235–260 | 60–82 | 1,25 | 66 | 56 | 60 | Non serve | 37 |
| GF Fibra di vetro | 250–270 | 82–95 | 1,23 | 90 | 59 | 75 | Consigliata | 16 |
| WD PLA legno | 190–220 | 50–60 | 1,19 | 57 | 32 | 52 | Non serve | 10 |
| Cu PLA bronzo | 195–220 | 50–55 | 2,3 | 60 | 25 | — | — | 3 |
| Al PLA alluminio | 200–230 | 50–60 | 1,21 | 60 | 45 | 50 | — | 1 |
| ESD Conduttivo ed ESD | 230–260 | 60–80 | 1,23 | 95 | 55 | 55 | Consigliata | 13 |
| FR Ignifugo V-0 | 235–260 | 80–100 | 1,22 | 126 | 40 | 78 | Consigliata | 15 |
| SLK PLA silk | 210–230 | 50–60 | 1,22 | 59 | 50 | 50 | — | 5 |
| MT PLA matte | 190–230 | 40–60 | 1,31 | 60 | 37 | 50 | Non serve | 7 |
| PVB PVB | 205–225 | 70–75 | 1,1 | 70 | 50 | 50 | Non serve | 3 |
| PEEK PEEK e PEI | 365–400 | 125–135 | 1,3 | 162 | 90 | 130 | Necessaria | 12 |
| GLW Fosforescente | 195–235 | 42–52 | 1,25 | 59 | 36 | 52 | — | 4 |
| HS PLA alta velocità | 195–230 | 40–60 | 1,24 | 63 | 41 | 50 | Non serve | 10 |
I valori sono mediane di quanto dichiarano i produttori. Ogni scheda collegata mostra l'intervallo completo e quante schede tecniche stanno dietro a ciascun dato.
Guide e strumenti
Tutti i materiali
- Ugello
- 192–230 °C
- Piatto
- 40–60 °C
- g/cm³
- 1,23
- Ugello
- 230–260 °C
- Piatto
- 65–80 °C
- g/cm³
- 1,27
- Ugello
- 250–270 °C
- Piatto
- 90–110 °C
- g/cm³
- 1,23
- Ugello
- 250–275 °C
- Piatto
- 75–85 °C
- g/cm³
- 1,2
- Ugello
- 235–260 °C
- Piatto
- 90–100 °C
- g/cm³
- 1,04
- Ugello
- 240–270 °C
- Piatto
- 90–102 °C
- g/cm³
- 1,07
- Ugello
- 260–280 °C
- Piatto
- 90–110 °C
- g/cm³
- 1,19
- Ugello
- 250–270 °C
- Piatto
- 85–100 °C
- g/cm³
- 1,11
- Ugello
- 222–248 °C
- Piatto
- 90–105 °C
- g/cm³
- 0,93
- Ugello
- 240–290 °C
- Piatto
- 80–100 °C
- g/cm³
- 1,1
- Ugello
- 220–240 °C
- Piatto
- 50–60 °C
- g/cm³
- 1,2
- Ugello
- 195–222 °C
- Piatto
- 30–65 °C
- g/cm³
- 1,19
- Ugello
- 230–248 °C
- Piatto
- 85–102 °C
- g/cm³
- 1,04
- Ugello
- 235–260 °C
- Piatto
- 60–82 °C
- g/cm³
- 1,25
- Ugello
- 250–270 °C
- Piatto
- 82–95 °C
- g/cm³
- 1,23
- Ugello
- 190–220 °C
- Piatto
- 50–60 °C
- g/cm³
- 1,19
- Ugello
- 195–220 °C
- Piatto
- 50–55 °C
- g/cm³
- 2,3
- Ugello
- 200–230 °C
- Piatto
- 50–60 °C
- g/cm³
- 1,21
- Ugello
- 230–260 °C
- Piatto
- 60–80 °C
- g/cm³
- 1,23
- Ugello
- 235–260 °C
- Piatto
- 80–100 °C
- g/cm³
- 1,22
- Ugello
- 210–230 °C
- Piatto
- 50–60 °C
- g/cm³
- 1,22
- Ugello
- 190–230 °C
- Piatto
- 40–60 °C
- g/cm³
- 1,31
- Ugello
- 205–225 °C
- Piatto
- 70–75 °C
- g/cm³
- 1,1
- Ugello
- 365–400 °C
- Piatto
- 125–135 °C
- g/cm³
- 1,3
- Ugello
- 195–235 °C
- Piatto
- 42–52 °C
- g/cm³
- 1,25
- Ugello
- 195–230 °C
- Piatto
- 40–60 °C
- g/cm³
- 1,24
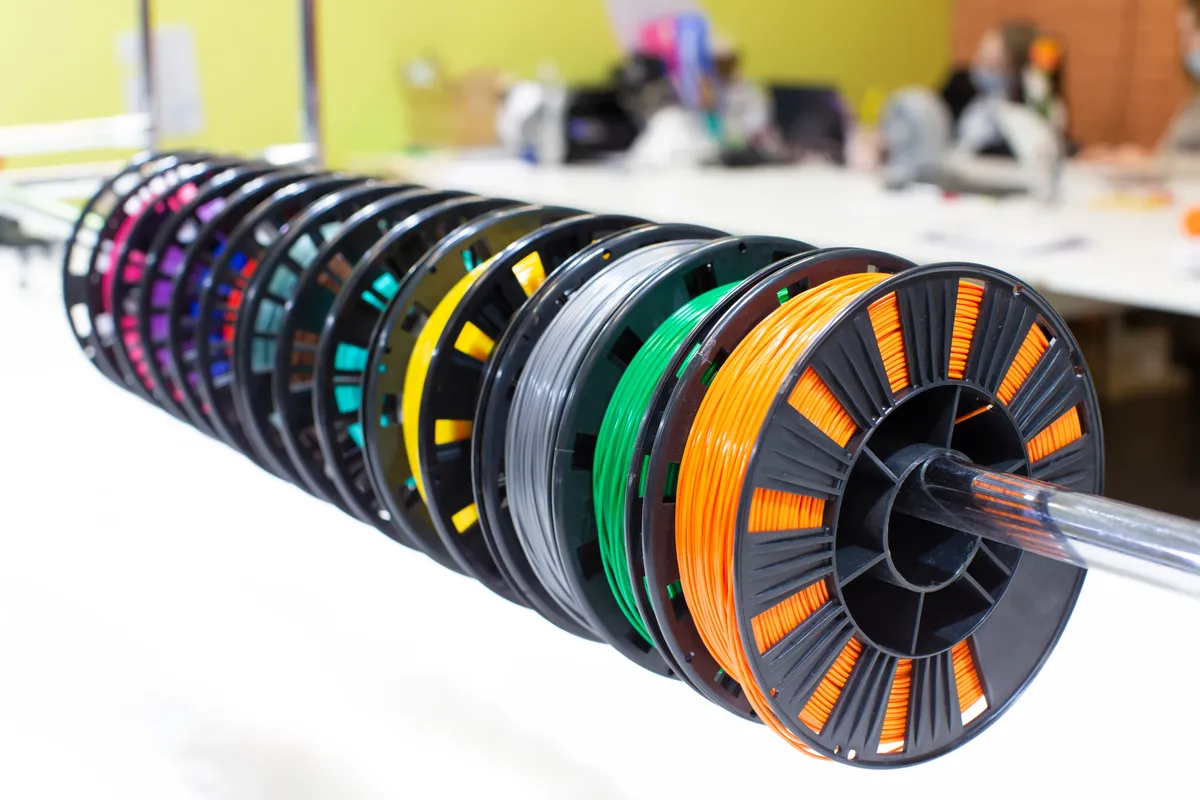
Come scegliere il filamento per stampante 3D
Bastano tre domande per scartare la maggior parte delle opzioni prima ancora di guardare un valore.
- La tua stampante è aperta o chiusa? Su una stampante aperta conviene muoversi tra PLA, PETG e TPU. I materiali che si ritirano raffreddandosi, come l'ABS o il nylon, hanno bisogno di una camera chiusa per non deformarsi.
- A cosa sarà sottoposto il pezzo? Calore, sole, urti, attrito, flessione o umidità. Ogni esigenza punta a una famiglia diversa, e la temperatura di transizione vetrosa (Tg) del confronto è il primo indizio di quanto calore sopporta un materiale prima di ammorbidirsi.
- Che finitura cerchi? Opaca, lucida, traslucida, effetto legno o metallo. Le finiture speciali sono di solito PLA con cariche o additivi.
Tipi di filamento per stampante 3D in base all'uso del pezzo
| Uso del pezzo | Materiale consigliato | Perché |
|---|---|---|
| Prototipi, modellini e decorazione | PLA | Il più facile da stampare, con buona precisione e molte finiture |
| Pezzi funzionali di uso quotidiano | PETG | Più tenace e resistente al calore del PLA senza richiedere una stampante chiusa |
| Pezzi che lavorano a caldo | ABS | Regge più temperatura e si può carteggiare e levigare |
| Ingranaggi, cerniere e pezzi soggetti ad attrito | Nylon | Tenace, resistente all'usura e con basso attrito |
| Custodie, guarnizioni e pezzi che si piegano | TPU | Flessibile ed elastico, recupera la forma |
| Supporti per sporgenze complesse | PVA o HIPS | Si sciolgono in acqua (PVA) o in limonene (HIPS) e liberano il pezzo |
| Finitura effetto legno o metallo | PLA legno, PLA bronzo | Matrice di PLA con carica di fibra o polvere metallica |
Filamento da 1,75 o 2,85 mm: quale diametro usare
Il diametro non lo scegli tu, lo decide il tuo estrusore. La grande maggioranza delle stampanti domestiche usa filamento da 1,75 mm. Quello da 2,85 mm (a volte venduto come 3 mm) lo usano alcune stampanti di fascia professionale e modelli più vecchi. I due diametri non sono intercambiabili. Conviene invece controllare la tolleranza di diametro dichiarata dal produttore, perché le variazioni lungo la bobina si traducono in strati con più o meno materiale.
Umidità ed essiccazione del filamento
Quasi tutti i filamenti assorbono umidità dall'aria, alcuni molto più di altri. Un filamento umido sfrigola all'uscita dell'ugello, lascia fili e bolle e dà pezzi più deboli. Nylon, PVA e TPU sono tra i più sensibili, e anche il PETG ne risente. Ogni scheda della libreria riporta la temperatura e il tempo di essiccazione indicati dai produttori. Per conservarlo, la soluzione migliore è un sacchetto o una scatola ermetica con essiccante.
Filamenti e contatto con gli alimenti
Il fatto che un produttore dichiari che la sua materia prima rispetta la normativa sul contatto con gli alimenti non rende idoneo il pezzo stampato. Gli strati lasciano fessure in cui si accumulano residui e batteri, l'ugello può cedere metalli e i coloranti non sempre sono certificati. Per utensili destinati a toccare cibo conviene usare un materiale certificato, un ugello in acciaio inox e sigillare la superficie con un rivestimento alimentare, oppure limitarsi a usi a secco e monouso.
Come vengono elaborati i dati di questa libreria
Ogni scheda riassume le schede tecniche ufficiali (TDS) di vari produttori di filamento di Spagna, del resto d'Europa, degli Stati Uniti e della Cina. Da ogni scheda si annota il valore dichiarato dal produttore e, quando lo indica, il metodo di prova. Con tutte le schede si calcolano la mediana e l'intervallo completo. La mediana è un punto di partenza e l'intervallo ti dice quanto varia il materiale da un marchio all'altro.
Le proprietà meccaniche pubblicate dai produttori non sono sempre confrontabili tra loro: alcuni provano provini stampati a iniezione e altri provini stampati in 3D, con orientamenti diversi. Per questo ogni scheda indica quante schede tecniche ci sono dietro a ciascun dato. Per un prodotto specifico, vale sempre la sua scheda tecnica.
Domande frequenti sul filamento per stampante 3D
Qual è il filamento più facile da stampare?
Il PLA. Stampa a temperature basse, si ritira appena raffreddandosi e non richiede una stampante chiusa né, in molti casi, il piatto riscaldato.