Biblioteca de materiais
Tipos de filamento para impressora 3D
Todos os materiais de impressão 3D FDM em uma biblioteca, com um comparador que ordena por temperatura, densidade, resistência ou secagem segundo as fichas técnicas dos fabricantes.
Famílias de filamentos 3D
Uso geral
Fáceis de imprimir em qualquer impressora aberta. Protótipos, peças decorativas e funcionais que não sofrem calor.
Técnicos
Termoplásticos de engenharia: mais temperatura, mais tenacidade e mais exigência da máquina.
Suporte
Materiais que se dissolvem ou se destacam para liberar balanços impossíveis.
Compósitos
Matriz plástica carregada com fibras, madeira ou pó metálico. Mudam o acabamento e desgastam o bico.
Comparador de tipos de filamento
Mediana das fichas técnicas de cada material. Clique em uma coluna para ordenar e filtre por família.
| PLA PLA | 192–230 | 40–60 | 1,23 | 61 | 50 | 50 | Não é necessária | 43 |
|---|---|---|---|---|---|---|---|---|
| PETG PETG | 230–260 | 65–80 | 1,27 | 80 | 48 | 65 | Não é necessária | 27 |
| PCTG PCTG | 250–270 | 90–110 | 1,23 | 81 | 44 | 75 | Recomendada | 6 |
| CPE Copoliéster | 250–275 | 75–85 | 1,2 | 90 | 50 | 60 | — | 5 |
| ABS ABS | 235–260 | 90–100 | 1,04 | 105 | 39 | 80 | Recomendada | 15 |
| ASA ASA | 240–270 | 90–102 | 1,07 | 102 | 44 | 80 | Recomendada | 15 |
| PC Policarbonato | 260–280 | 90–110 | 1,19 | 126 | 60 | 75 | Recomendada | 18 |
| PA Nylon | 250–270 | 85–100 | 1,11 | 66 | 50 | 90 | Recomendada | 13 |
| PP Polipropileno | 222–248 | 90–105 | 0,93 | -31 | 19 | 50 | Recomendada | 5 |
| HDPE HDPE | 240–290 | 80–100 | 1,1 | — | 29 | — | Recomendada | 1 |
| TPU TPU | 220–240 | 50–60 | 1,2 | -27 | 30 | 65 | Não é necessária | 36 |
| PVA PVA | 195–222 | 30–65 | 1,19 | 68 | 45 | 80 | Não é necessária | 6 |
| HIPS HIPS | 230–248 | 85–102 | 1,04 | 100 | 25 | — | Recomendada | 5 |
| CF Fibra de carbono | 235–260 | 60–82 | 1,25 | 66 | 56 | 60 | Não é necessária | 37 |
| GF Fibra de vidro | 250–270 | 82–95 | 1,23 | 90 | 59 | 75 | Recomendada | 16 |
| WD PLA madeira | 190–220 | 50–60 | 1,19 | 57 | 32 | 52 | Não é necessária | 10 |
| Cu PLA bronze | 195–220 | 50–55 | 2,3 | 60 | 25 | — | — | 3 |
| Al PLA alumínio | 200–230 | 50–60 | 1,21 | 60 | 45 | 50 | — | 1 |
| ESD Condutivo e ESD | 230–260 | 60–80 | 1,23 | 95 | 55 | 55 | Recomendada | 13 |
| FR Antichama V-0 | 235–260 | 80–100 | 1,22 | 126 | 40 | 78 | Recomendada | 15 |
| SLK PLA seda | 210–230 | 50–60 | 1,22 | 59 | 50 | 50 | — | 5 |
| MT PLA fosco | 190–230 | 40–60 | 1,31 | 60 | 37 | 50 | Não é necessária | 7 |
| PVB PVB | 205–225 | 70–75 | 1,1 | 70 | 50 | 50 | Não é necessária | 3 |
| PEEK PEEK e PEI | 365–400 | 125–135 | 1,3 | 162 | 90 | 130 | Necessária | 12 |
| GLW Fosforescente | 195–235 | 42–52 | 1,25 | 59 | 36 | 52 | — | 4 |
| HS PLA alta velocidade | 195–230 | 40–60 | 1,24 | 63 | 41 | 50 | Não é necessária | 10 |
Os valores são medianas do que os fabricantes declaram. Cada ficha vinculada mostra a faixa completa e quantas fichas técnicas há por trás de cada dado.
Guias e ferramentas
Todos os materiais
- Bico
- 192–230 °C
- Mesa
- 40–60 °C
- g/cm³
- 1,23
- Bico
- 230–260 °C
- Mesa
- 65–80 °C
- g/cm³
- 1,27
- Bico
- 250–270 °C
- Mesa
- 90–110 °C
- g/cm³
- 1,23
- Bico
- 250–275 °C
- Mesa
- 75–85 °C
- g/cm³
- 1,2
- Bico
- 235–260 °C
- Mesa
- 90–100 °C
- g/cm³
- 1,04
- Bico
- 240–270 °C
- Mesa
- 90–102 °C
- g/cm³
- 1,07
- Bico
- 260–280 °C
- Mesa
- 90–110 °C
- g/cm³
- 1,19
- Bico
- 250–270 °C
- Mesa
- 85–100 °C
- g/cm³
- 1,11
- Bico
- 222–248 °C
- Mesa
- 90–105 °C
- g/cm³
- 0,93
- Bico
- 240–290 °C
- Mesa
- 80–100 °C
- g/cm³
- 1,1
- Bico
- 220–240 °C
- Mesa
- 50–60 °C
- g/cm³
- 1,2
- Bico
- 195–222 °C
- Mesa
- 30–65 °C
- g/cm³
- 1,19
- Bico
- 230–248 °C
- Mesa
- 85–102 °C
- g/cm³
- 1,04
- Bico
- 235–260 °C
- Mesa
- 60–82 °C
- g/cm³
- 1,25
- Bico
- 250–270 °C
- Mesa
- 82–95 °C
- g/cm³
- 1,23
- Bico
- 190–220 °C
- Mesa
- 50–60 °C
- g/cm³
- 1,19
- Bico
- 195–220 °C
- Mesa
- 50–55 °C
- g/cm³
- 2,3
- Bico
- 200–230 °C
- Mesa
- 50–60 °C
- g/cm³
- 1,21
- Bico
- 230–260 °C
- Mesa
- 60–80 °C
- g/cm³
- 1,23
- Bico
- 235–260 °C
- Mesa
- 80–100 °C
- g/cm³
- 1,22
- Bico
- 210–230 °C
- Mesa
- 50–60 °C
- g/cm³
- 1,22
- Bico
- 190–230 °C
- Mesa
- 40–60 °C
- g/cm³
- 1,31
- Bico
- 205–225 °C
- Mesa
- 70–75 °C
- g/cm³
- 1,1
- Bico
- 365–400 °C
- Mesa
- 125–135 °C
- g/cm³
- 1,3
- Bico
- 195–235 °C
- Mesa
- 42–52 °C
- g/cm³
- 1,25
- Bico
- 195–230 °C
- Mesa
- 40–60 °C
- g/cm³
- 1,24
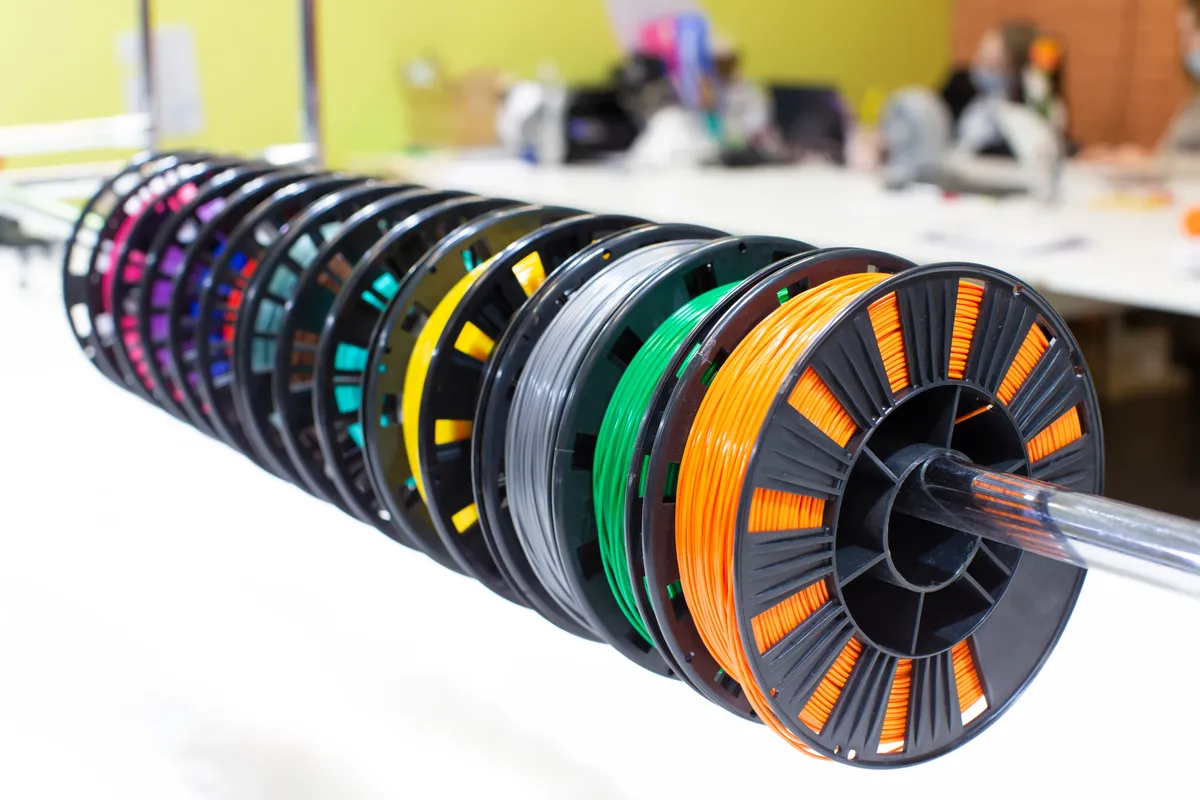
Como escolher o tipo de filamento para a sua impressora 3D
Três perguntas descartam a maioria das opções antes de olhar qualquer número.
- Sua impressora é aberta ou fechada? Em uma impressora aberta, o razoável é ficar entre PLA, PETG e TPU. Os materiais que encolhem ao esfriar, como o ABS ou o nylon, precisam de uma câmara fechada para não empenar.
- O que a peça vai suportar? Calor, sol, impactos, atrito, flexão ou umidade. Cada exigência aponta para uma família diferente, e a temperatura de transição vítrea (Tg) do comparador é a primeira pista de quanto calor um material aguenta antes de amolecer.
- Que acabamento você procura? Fosco, brilhante, translúcido, com aparência de madeira ou de metal. Os acabamentos especiais costumam ser PLA com cargas ou aditivos.
Materiais de impressão 3D conforme o uso da peça
| Uso da peça | Material recomendado | Por quê |
|---|---|---|
| Protótipos, maquetes e decoração | PLA | O mais fácil de imprimir, com boa precisão e muitos acabamentos |
| Peças funcionais de uso diário | PETG | Mais tenaz e resistente ao calor que o PLA, sem precisar de impressora fechada |
| Peças que trabalham sob calor | ABS | Aguenta mais temperatura e pode ser lixado e alisado |
| Engrenagens, dobradiças e peças com atrito | Nylon | Tenaz, resistente ao desgaste e com baixo atrito |
| Capas, vedações e peças que dobram | TPU | Flexível e elástico, recupera a forma |
| Suportes para balanços complexos | PVA ou HIPS | Dissolvem-se em água (PVA) ou em limoneno (HIPS) e liberam a peça |
| Acabamento de madeira ou de metal | PLA madeira, PLA bronze | Matriz de PLA com carga de fibra ou pó metálico |
Filamento de 1,75 ou 2,85 mm: qual diâmetro usar
O diâmetro não é você quem escolhe, quem decide é o seu extrusor. A grande maioria das impressoras domésticas usa filamento de 1,75 mm. O de 2,85 mm (às vezes vendido como 3 mm) é usado por algumas impressoras de linha profissional e por modelos mais antigos. Os dois diâmetros não são intercambiáveis. O que convém acompanhar é a tolerância de diâmetro declarada pelo fabricante, porque as variações ao longo da bobina resultam em camadas com mais ou menos material.
Umidade e secagem do filamento
Quase todos os filamentos absorvem umidade do ar, uns muito mais que outros. Um filamento úmido estala ao sair do bico, deixa fiapos e bolhas e gera peças mais fracas. O nylon, o PVA e o TPU estão entre os mais sensíveis, e o PETG também sente. Cada ficha da biblioteca traz a temperatura e o tempo de secagem indicados pelos fabricantes. Para guardar, o ideal é um saco ou uma caixa hermética com sílica.
Filamentos e contato com alimentos
O fato de um fabricante declarar que sua matéria-prima atende à norma de contato com alimentos não torna a peça impressa própria para esse uso. As camadas deixam frestas onde se acumulam resíduos e bactérias, o bico pode liberar metais e os corantes nem sempre são certificados. Para utensílios que vão tocar em comida, convém usar um material certificado, um bico de aço inoxidável e selar a superfície com um revestimento próprio para alimentos, ou se limitar a usos a seco e descartáveis.
Como os dados desta biblioteca são elaborados
Cada ficha resume as fichas técnicas oficiais (TDS) de vários fabricantes de filamento da Espanha, do resto da Europa, dos Estados Unidos e da China. De cada ficha anota-se o valor declarado pelo fabricante e, quando informado, o método de ensaio. Com todas as fichas calculam-se a mediana e a faixa completa. A mediana serve de ponto de partida e a faixa mostra o quanto o material varia de uma marca para outra.
As propriedades mecânicas publicadas pelos fabricantes nem sempre são comparáveis entre si: uns ensaiam corpos de prova injetados e outros, corpos de prova impressos, em orientações diferentes. Por isso cada ficha indica quantas fichas técnicas há por trás de cada dado. Para um produto específico, vale sempre a sua própria ficha técnica.
Perguntas frequentes sobre tipos de filamento
Qual é o filamento mais fácil de imprimir?
O PLA. Imprime em temperaturas baixas, quase não encolhe ao esfriar e não exige impressora fechada nem, em muitos casos, mesa aquecida.